Cómo se templan por inducción las pistas de 42CrMo y por qué conviene verificar la dureza superficial, la profundidad endurecida y el núcleo.
La superficie endurecida resiste el desgaste y el acero que queda debajo la sostiene cuando el rodamiento soporta carga. Por eso se deben verificar tanto la dureza superficial como la profundidad endurecida. Un valor HRC aislado no describe la transición al núcleo ni la ausencia de defectos perjudiciales.
Este artículo explica el tratamiento, su contribución al rendimiento y cómo interpretar la investigación publicada. Se refiere a pistas mecanizadas directamente en anillos de acero. Las pistas de alambre independientes necesitan especificaciones propias de material y tratamiento térmico.
Por qué se utiliza 42CrMo para los anillos
El 42CrMo es un acero estructural aleado de medio carbono, cromo y molibdeno del sistema chino GB/T 3077. Estos intervalos publicados en un estudio describen el material, no la composición de una colada concreta. La recepción debe ajustarse a la norma acordada y al certificado del material. [1,2]
| Elemento | Fracción en masa publicada | Función en el tratamiento |
|---|---|---|
| Carbono C | 0,38–0,45 % | Aporta el carbono necesario para formar martensita. |
| Cromo Cr | 0,90–1,20 % | Favorece la templabilidad e influye en la respuesta al tratamiento. |
| Molibdeno Mo | 0,15–0,25 % | Favorece la templabilidad y la resistencia al ablandamiento durante el revenido. |
La dureza mide la resistencia a la indentación en un punto. La templabilidad indica la capacidad de formar una estructura endurecida a través de la sección bajo determinadas condiciones de enfriamiento. Ambas importan en la superficie de contacto y el material que la sostiene.
Ovako indica que el acero europeo 42CrMo4, de familia próxima, es adecuado para temple y revenido e inducción. SKF documenta anillos de ese acero con pistas templadas por inducción en diseños determinados. Antes de sustituir 42CrMo, 42CrMo4 o SAE/AISI 4140, compruebe composición, estado de suministro, propiedades según la sección y requisitos de inspección. Las investigaciones se citan con su grado original. [3,4]
Cómo funciona el temple por inducción
Preparación del núcleo
Normalmente se obtienen primero las propiedades del anillo y después se endurece la pista localmente. El temple y revenido permiten equilibrar resistencia y tenacidad. MERYDOM publica HB 230–280 como referencia del material 42CrMo/42CrMo4 templado y revenido. El plano aprobado y la especificación de compra prevalecen en cada proyecto. [3,14]
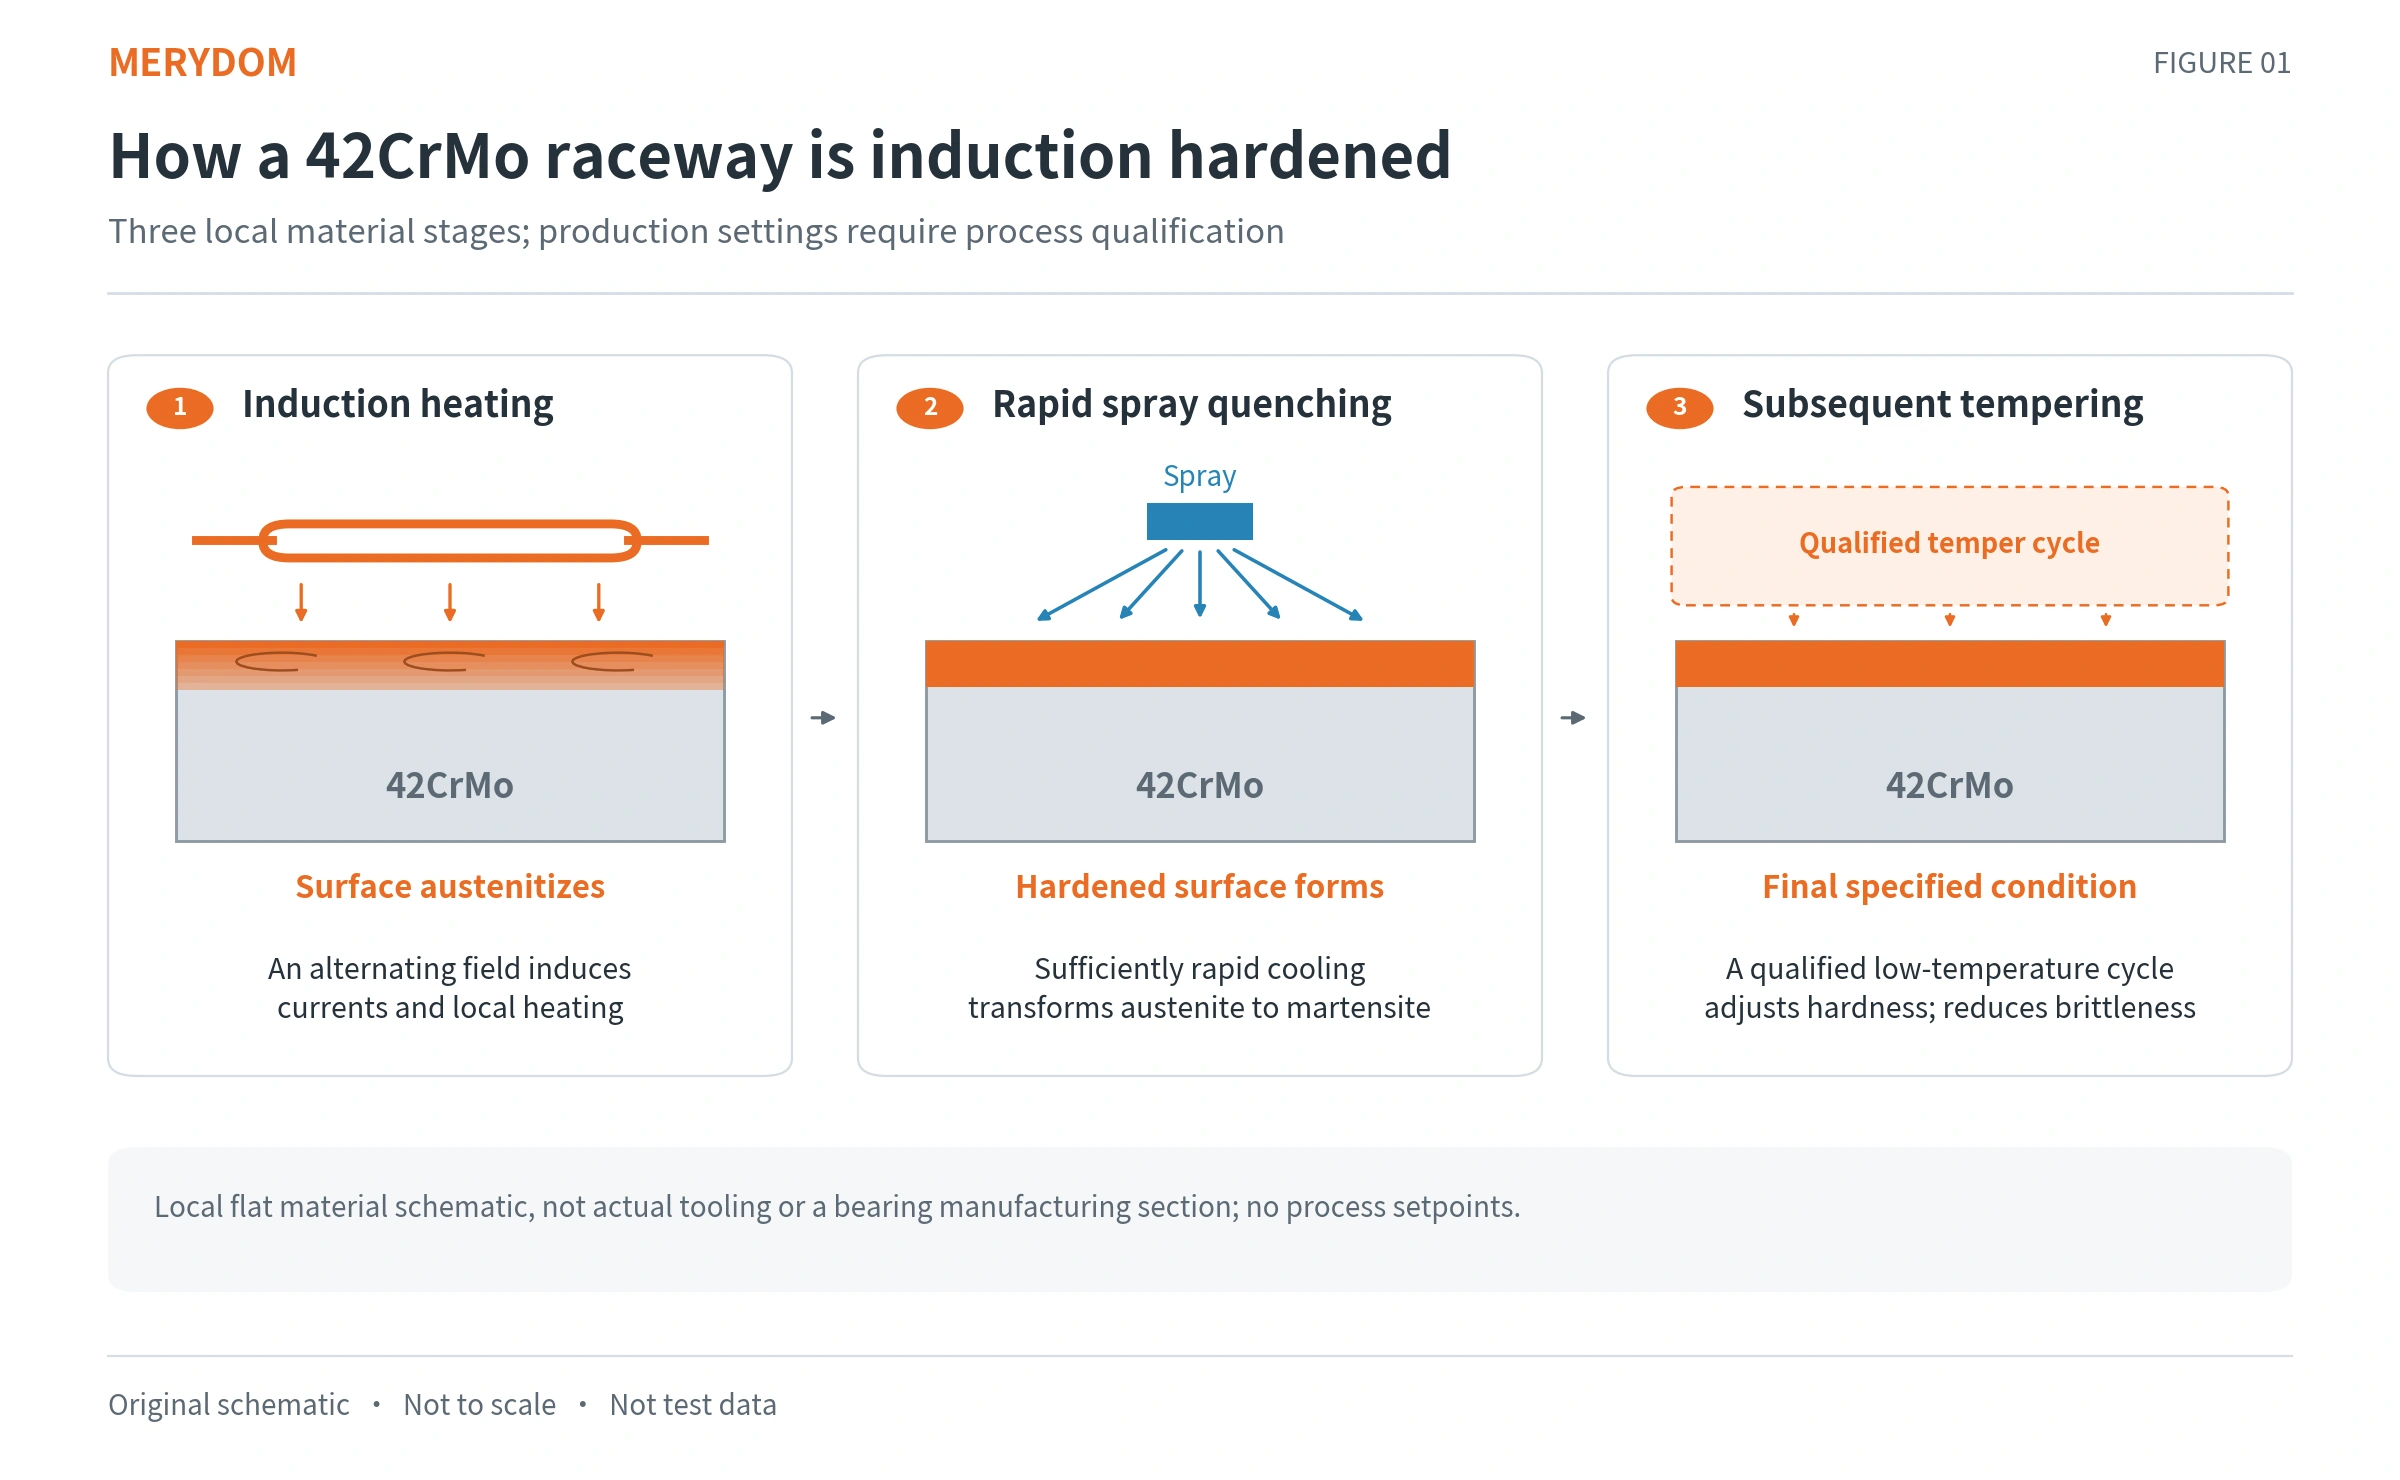
Calentamiento local
La corriente alterna en una bobina genera un campo magnético variable. Este induce corrientes en el acero próximo, que se calienta por resistencia eléctrica. El calor se concentra cerca de la superficie y también se conduce hacia dentro. La geometría de la bobina y su separación respecto a la pieza gobiernan la distribución de energía. [5,7]
La penetración electromagnética y la profundidad finalmente endurecida son magnitudes distintas. La frecuencia afecta a la penetración de la corriente. La potencia, el tiempo, la velocidad de barrido, el acero y la refrigeración determinan el historial térmico y la transformación. Una frecuencia aislada no permite especificar el resultado.
Austenización y enfriamiento rápido
La zona seleccionada debe permanecer el tiempo suficiente en condiciones de austenización. El enfriamiento rápido limita las transformaciones controladas por difusión y permite formar martensita dura. Cambia la microestructura del acero, sin añadir un recubrimiento ni aportar carbono como en la cementación. La velocidad de calentamiento, la estructura inicial y la sección condicionan el ciclo. La temperatura de temple en horno de una ficha no debe copiarse directamente al equipo de inducción por barrido. [7]
Estado después del temple
El tratamiento suele incluir un revenido a baja temperatura o un alivio de tensiones adecuado. Ovako, por ejemplo, cita 150–180 °C para aliviar tensiones después de endurecer su 42CrMo4 por inducción. Es una referencia del proveedor, no un ajuste universal de MERYDOM. Se busca la dureza especificada y un estado más estable sin ablandar excesivamente la pista. [3]
Vídeo de la fábrica MERYDOM
Vea el vídeo original en el reproductor de nuestro sitio.
Qué aporta una pista endurecida
Resistencia a la indentación y el desgaste
La bola o el rodillo transmite carga por una zona pequeña. Una superficie bien endurecida resiste mejor la deformación permanente y el desgaste que el mismo acero en estado más blando. Debe apoyarse sobre material capaz de soportar las tensiones subsuperficiales. Una capa muy fina no demuestra por sí sola la capacidad de carga. [6]
Fatiga de contacto rodante
El contacto repetido produce tensiones variables en la superficie y por debajo de ella. Un perfil de dureza adecuado ayuda a resistir daños en esa zona. La rugosidad, la lubricación, la contaminación, la limpieza del acero y la distribución de carga también influyen en la vida en servicio.
Areitioaurtena y colaboradores estudiaron probetas de 42CrMo4 templadas por inducción con ensayos de fatiga y análisis numérico. Las tensiones residuales de compresión pueden ser útiles. Su distribución varía con la posición y no se deduce de la dureza superficial. Los resultados de probetas no garantizan la vida de un rodamiento montado. [9]
Equilibrio entre superficie y núcleo
Friederici y colaboradores encontraron comportamientos distintos de fatiga y fractura en zonas endurecidas y en el núcleo del 42CrMo4. Una capa de contacto dura y un núcleo resistente y tenaz cumplen funciones distintas. Superar la dureza indicada o endurecer el anillo innecesariamente en profundidad no demuestra mayor calidad. [10]
Por qué importa la profundidad endurecida
La carga de contacto genera tensiones por debajo de la superficie. Según la geometría y la fricción, allí pueden aparecer tensiones cortantes críticas. Hay que considerar el perfil de dureza y la resistencia del núcleo junto con la distribución de tensiones. Dos pistas con el mismo HRC superficial pueden resistir de forma distinta la deformación subsuperficial. El plano debe definir qué profundidad se exige. [6,9]
| Magnitud | Qué describe | Qué no determina por sí sola |
|---|---|---|
| Dureza superficial | Dureza en posiciones de superficie especificadas. | Profundidad o forma de la zona endurecida. |
| Profundidad de endurecimiento superficial (SHD) | Distancia hasta la dureza límite según el método aplicable. | Profundidad total afectada por el calor ni frontera metalográfica. |
| Propiedades del núcleo | Estado mecánico del material que sostiene la capa. | Cumplimiento de la dureza superficial. |
ISO 18203:2026 incluye la medición de capas endurecidas por inducción. Una exigencia útil fija la dureza límite, el método, la posición y el estado de mecanizado de la pieza. Indicar solo «4 mm de profundidad» deja sin definir detalles de aceptación. [8]
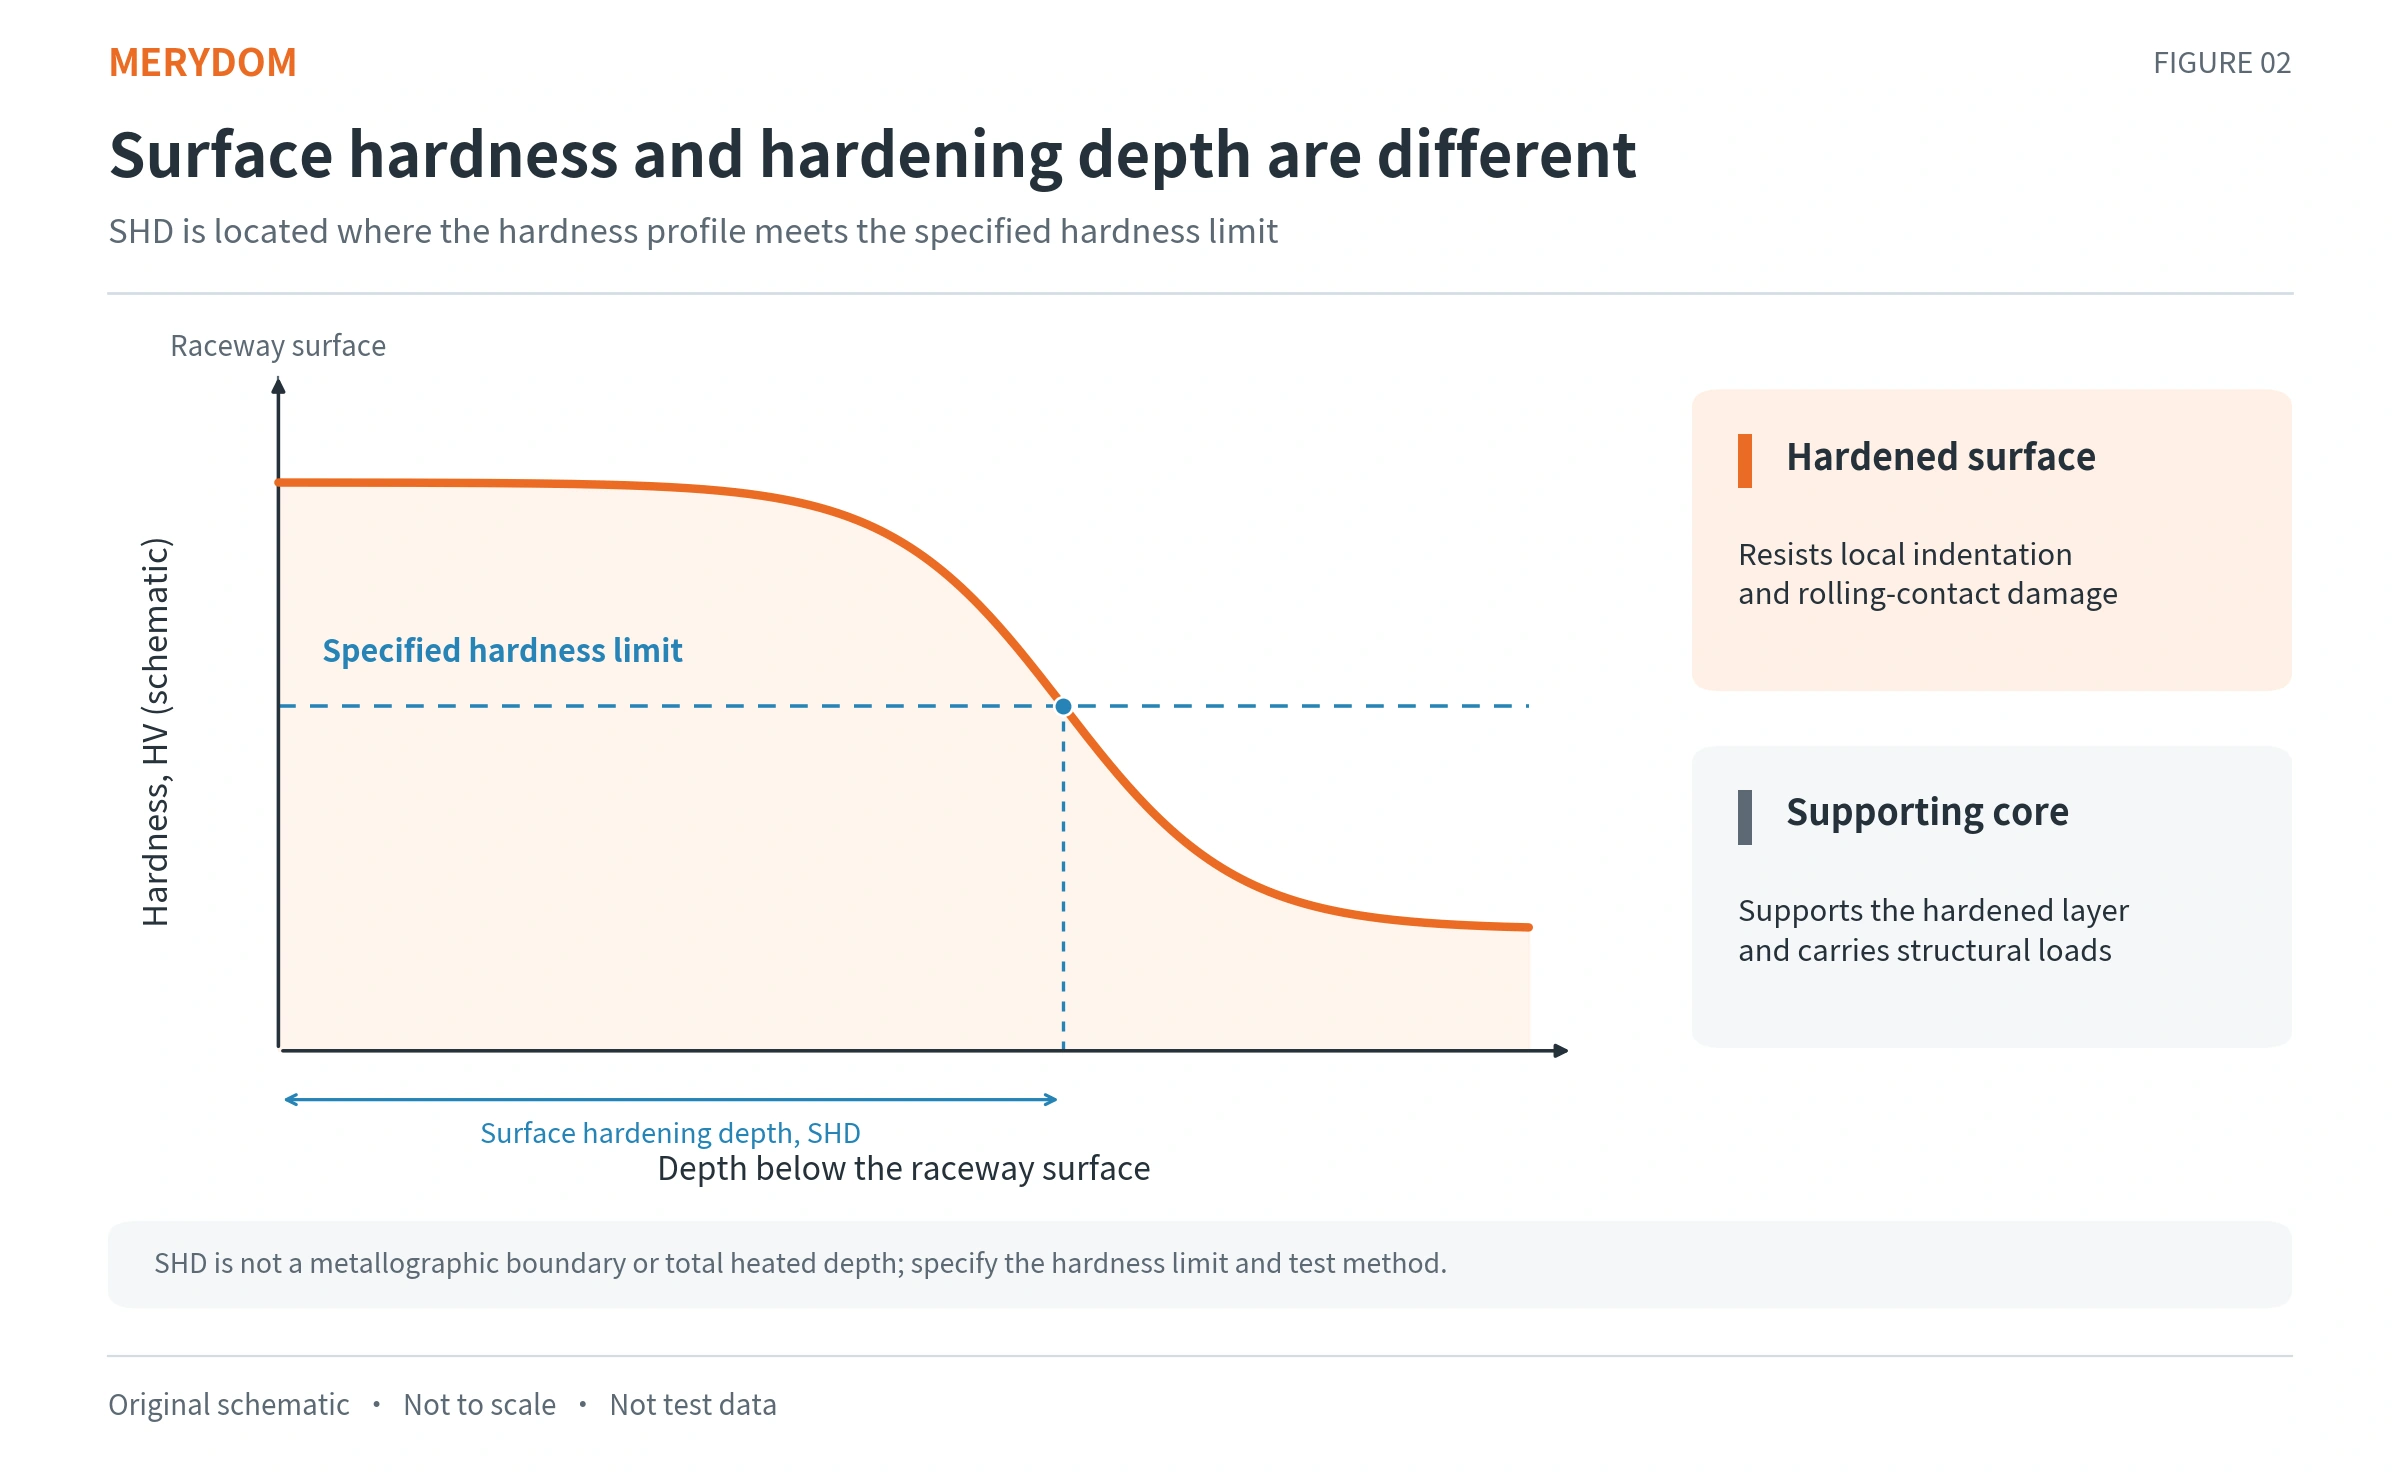
No se debe asumir que toda capa templada por inducción se mide con un umbral de 550 HV. Algunos estudios y especificaciones lo emplean con una definición determinada. Una frontera visible tras el ataque metalográfico tampoco equivale automáticamente a la profundidad medida por dureza. El informe debe indicar el criterio aplicado. [7,8]
Qué muestra la investigación publicada
Cálculo para un contacto de rodillo
Li y Jia desarrollaron un modelo elastoplástico por capas y contrastaron la deformación prevista con ensayos de compresión en probetas de 42CrMo endurecidas por inducción. Para un rodillo de 45 mm de diámetro y 45 mm de longitud, la tabla 3 indica 3 221 MPa a 3 mm de profundidad y 3 758 MPa a 6 mm. [6]
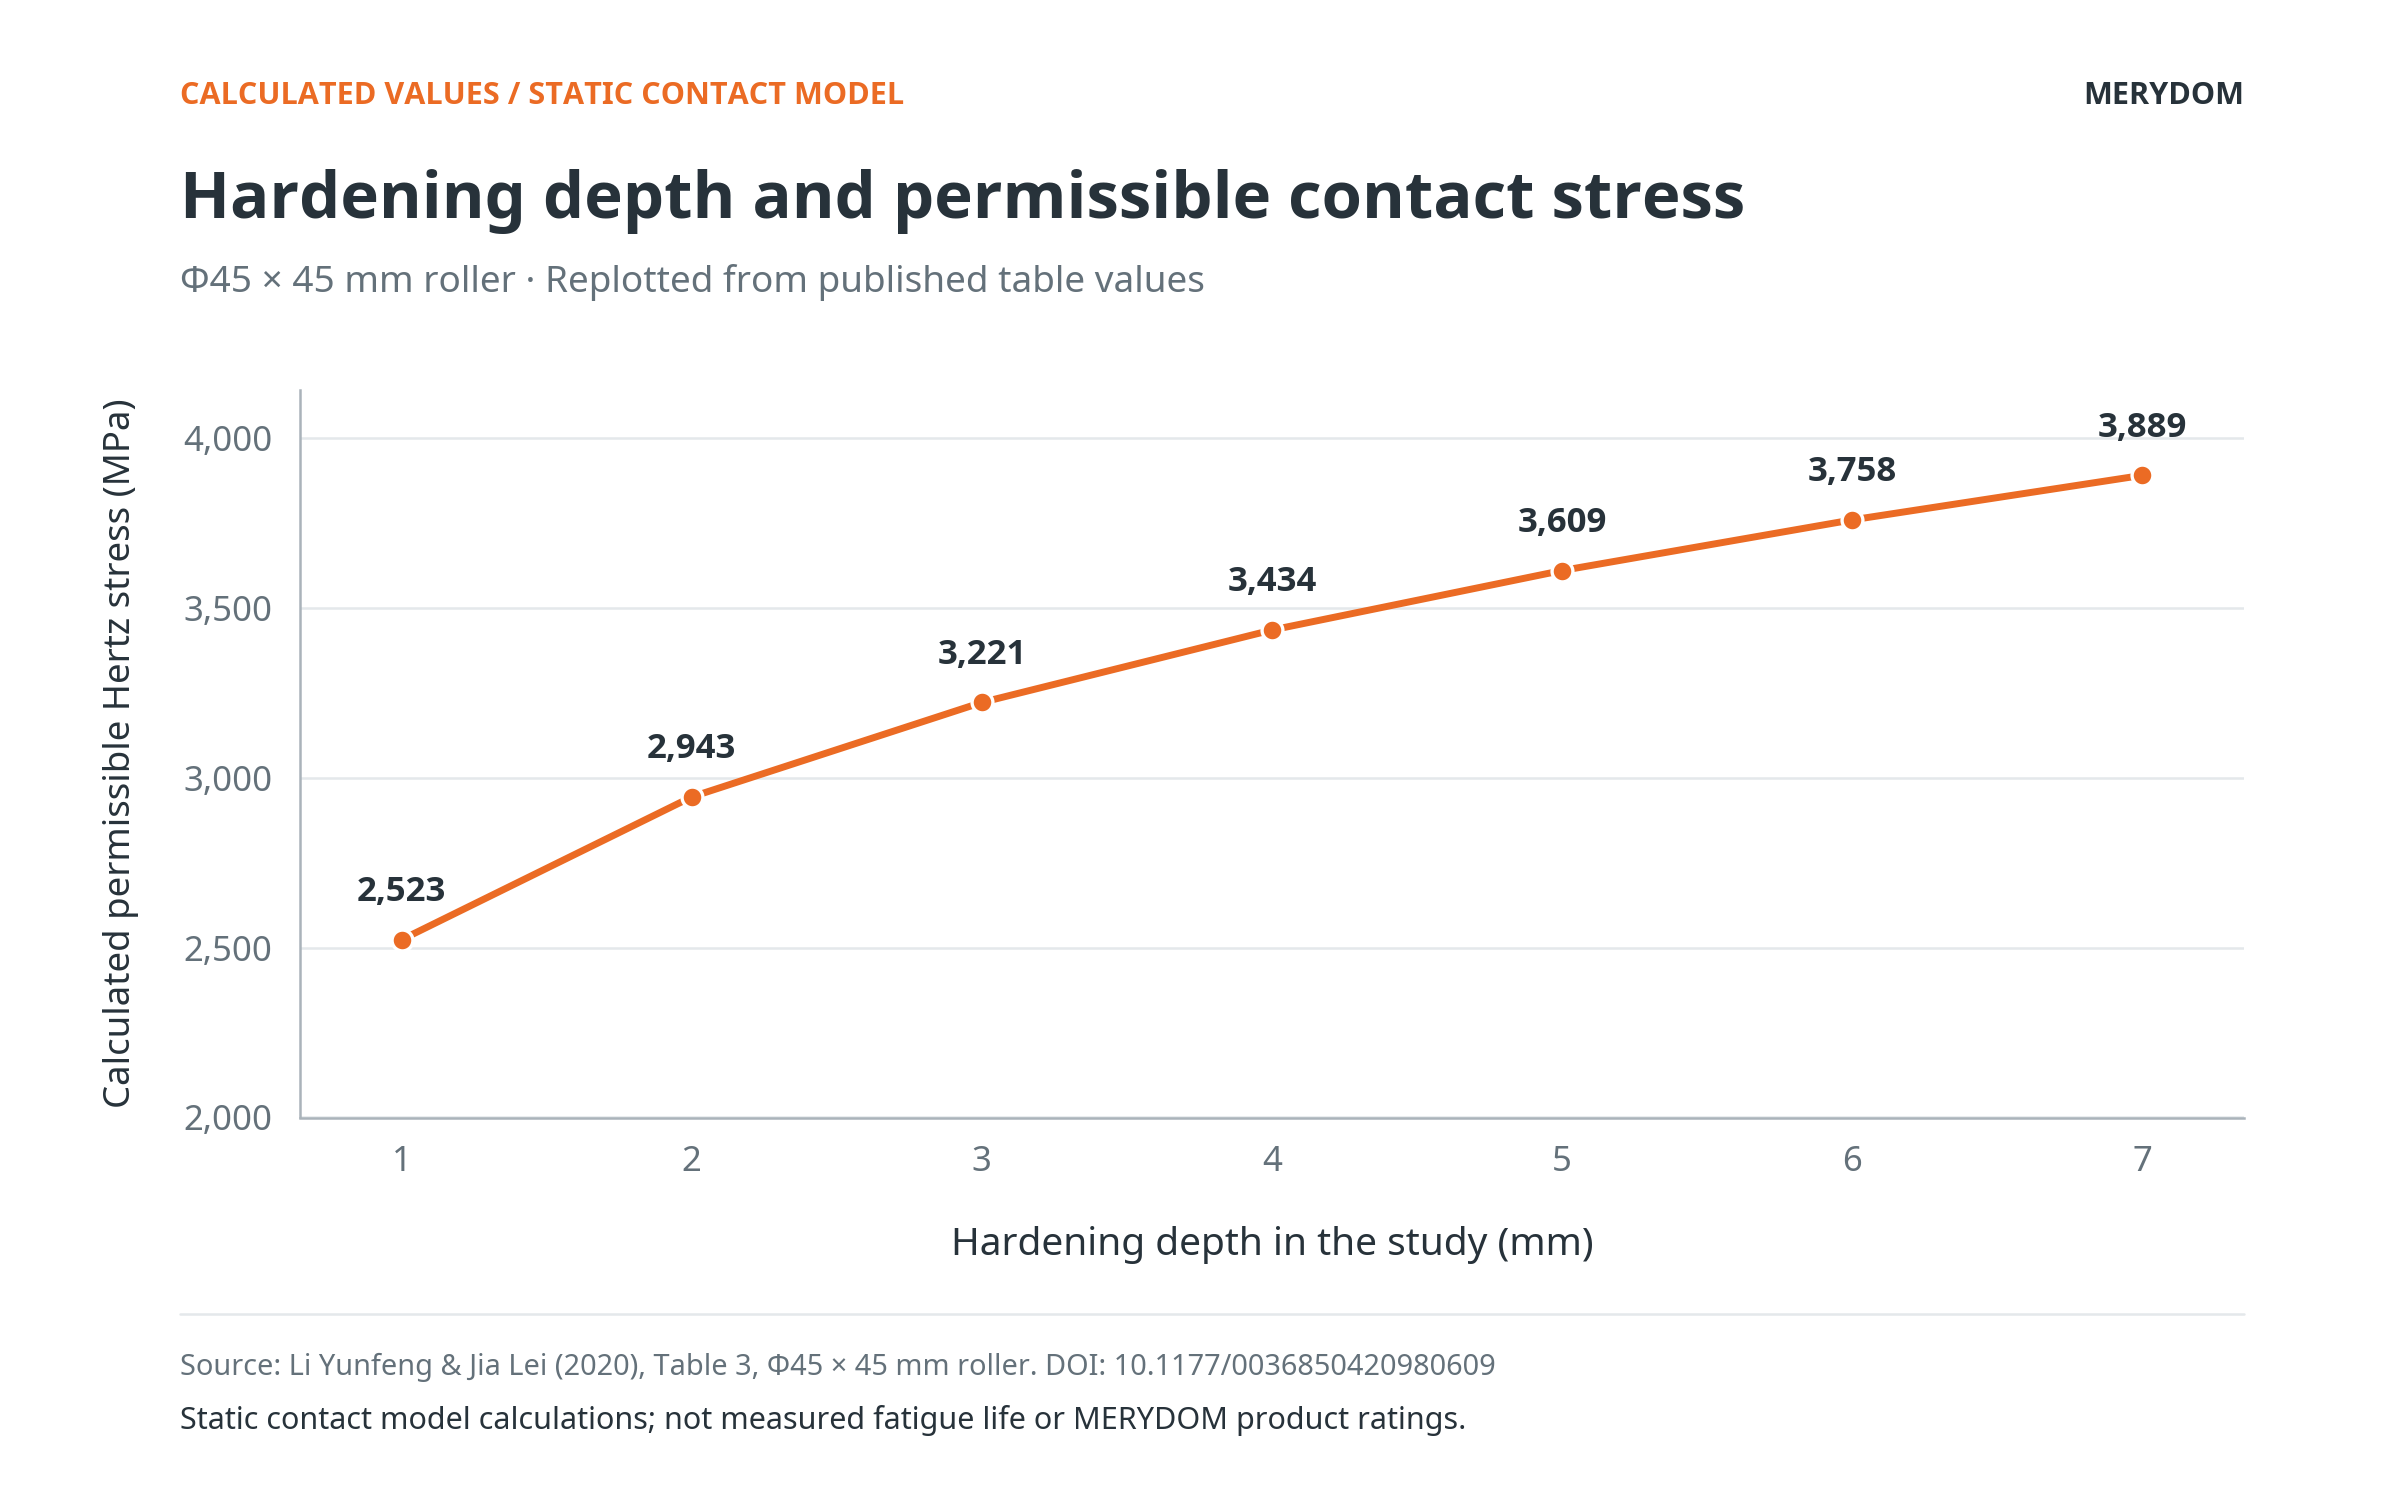
La profundidad influye en el soporte de la zona de contacto. Las cifras no se trasladan directamente a otros tamaños, geometrías o estados del acero. La gráfica tampoco demuestra que una capa más profunda siempre alargue la vida.
La posición crítica menos profunda
An y colaboradores estudiaron en 2026 una pista eólica de 42CrMo4 tratada con un doble inductor móvil. En el punto crítico midieron 6,20 mm y el análisis complementario de elementos finitos dio 6,38 mm. El proyecto exigía 6 mm como mínimo y el estudio utilizó 550 HV. Se debe comprobar el mínimo crítico en el perfil, sin limitarse al punto más profundo. Los valores solo corresponden a ese caso. [7]
Qué controlar en el proceso
La bobina, la energía, el movimiento y el enfriamiento deben funcionar en conjunto. Una configuración puede producir capas distintas al cambiar el radio de la ranura o la sección del anillo. Rothe Erde relaciona el diseño de bobina con el tipo de rodamiento y el tamaño del elemento rodante. [5]
| Control | Finalidad |
|---|---|
| Material y estado inicial | Mantener composición, núcleo y microestructura conforme al proceso calificado. |
| Geometría y separación de bobina | Controlar el acoplamiento y la cobertura de la pista resistente. |
| Potencia y barrido | Obtener el historial térmico requerido sin sobrecalentamiento local. |
| Suministro de refrigerante | Enfriar uniformemente la superficie tratada. |
| Revenido y acabado | Cumplir requisitos finales de dureza, geometría y profundidad remanente. |
Al eliminar material se modifica la distancia entre la superficie y la dureza límite. El plano debe aclarar si la profundidad corresponde al estado previo o posterior al acabado. Una exigencia relativa a la pista terminada se demuestra en ese estado.
Inicio y final del barrido
Algunos procesos dejan una zona blanda. Cuando exista, identifíquela y siga las instrucciones del fabricante. Rothe Erde indica que, cuando corresponda, la zona señalada quede fuera de la carga principal. También existen procesos de endurecimiento continuo. La zona blanda no es inherente al 42CrMo. El temple de dientes y el de la pista se especifican por separado. [4,11,12]
Qué debería verificar el comprador
Cada requisito debe corresponder a una medición o un registro trazable. Acordar muestreo, límites y documentación antes de fabricar. La siguiente tabla orienta la revisión técnica y no implica que todos los pedidos incluyan todos los ensayos.
| Evidencia | Pregunta |
|---|---|
| Certificado y número de colada | ¿Coinciden el grado y el estado de suministro? |
| Dureza superficial | ¿Cumplen las posiciones requeridas con un método adecuado? |
| Perfil de dureza o evidencia de profundidad validada | ¿Qué profundidad alcanza el límite en el perfil crítico y cómo se verificó? |
| Detección de grietas, si se exige | ¿Se examinó la superficie conforme al criterio de aceptación acordado? |
| Geometría final y montaje | ¿Coinciden con el plano el perfil, la desviación de giro, el juego o precarga y el giro? |
ISO 6508-1 e ISO 6507-1 tratan los métodos Rockwell y Vickers. Las partículas magnéticas detectan discontinuidades superficiales o próximas a la superficie de aceros ferromagnéticos. ISO 9934-1 proporciona principios generales, sin fijar la aceptación de un producto concreto. [13]
La medición en sección es destructiva. Acordar el muestreo y demostrar que la probeta representa el material, el historial térmico y el anillo real. El certificado del acero no verifica el tratamiento de la pista terminada.
MERYDOM publica 55–62 HRC como referencia para la pista. El diseño y las condiciones aprobadas determinan la especificación final. Consulte el sistema de calidad, la capacidad de inspección y la guía de dureza y profundidad endurecida. [14]
Preguntas frecuentes
¿Es lo mismo que la cementación?
El temple por inducción cambia la microestructura mediante calentamiento y enfriamiento localizado. La cementación aporta carbono antes del temple. La capa endurecida de 42CrMo no es un recubrimiento.
¿Es mejor un HRC más alto?
Lo adecuado es alcanzar la dureza prescrita con profundidad, núcleo y microestructura apropiados. Un valor superior no demuestra más vida a fatiga ni menos grietas.
¿Bastan 3–4 mm?
La profundidad depende de la geometría, la carga, el material, el acabado y el método de definición. No existe un valor universal.
¿Puede sustituirse 42CrMo por 42CrMo4?
Compruebe las condiciones del material y obtenga la aprobación de diseño. La familia de aleación no garantiza composición, propiedades ni estado de suministro idénticos.
¿El temple protege contra la corrosión?
La protección de superficies expuestas, la lubricación y el sellado se resuelven por separado.
Especifique la pista completa
Indique el grado, el estado del núcleo, la dureza superficial, la profundidad mínima y su definición, las posiciones críticas y los registros requeridos. Así ingeniería y compras podrán comparar ofertas y aceptar el producto terminado.
Para fabricación a medida, envíe a MERYDOM su plano y sus requisitos de carga. Incluya la disposición de elementos rodantes, el ciclo de trabajo, el entorno y las normas de inspección obligatorias para revisar el material, el proceso y la documentación en conjunto.
Referencias
- National standards information service, China (2015). GB/T 3077-2015 — Alloy structure steels. Official standard record; current status checked 2026-11-17.
- He, P.; Ding, Y.; Jiang, S.; Zhang, H.; Shen, T.; Wang, Y. (2023). Process Parameters Analysis of Laser Phase Transformation Hardening on the Raceway Surface of Shield Main Bearing. Photonics 10(3), 287. DOI: 10.3390/photonics10030287. Table 1.
- Ovako Steel Navigator (Updated 2026-11-02). 42CrMo4 material data sheet. General information; heat treatment recommendations.
- SKF (Undated catalogue). Slewing bearings. Printed pp. 57 and 89, Material.
- thyssenkrupp rothe erde (Undated technical page). Raceway hardening. Technical basics.
- Li Yunfeng; Jia Lei (2020). Determination of permissible contact stress of case hardened raceway of roller slewing bearing. Science Progress 103(4). DOI: 10.1177/0036850420980609. Table 3; Experimental verification.
- An, Y.-J.; Hong, J.-P.; Jin, H.-S.; Kim, M.-G.; Shin, S.-H.; Kang, J.-H. (2026). Prediction of Induction Hardening Depth of Wind Turbine Slewing Bearing with Magnetic Flux Concentrators. Metals 16(8), 868. DOI: 10.3390/met16080868. Sections 2–4; Table 13.
- International Organization for Standardization (2026, second edition). ISO 18203:2026 — Steel — Determination of the thickness of surface-hardened layers. Official status and scope.
- Areitioaurtena, M.; Segurajauregi, U.; Fisk, M.; Cabello, M. J.; Ukar, E. (2022). Influence of induction hardening residual stresses on rolling contact fatigue lifetime. International Journal of Fatigue 159, 106781. DOI: 10.1016/j.ijfatigue.2022.106781. Experimental method; discussion and conclusions. Open full text.
- Friederici, V.; Schumacher, J.; Clausen, B. (2021). Influence of local differences in microstructure and hardness on the fatigue behaviour of a slewing bearing steel. Procedia Structural Integrity 31, 8–14. DOI: 10.1016/j.prostr.2021.03.003. Printed pp. 10–14. Open full text.
- thyssenkrupp rothe erde (Undated technical page). Installation, lubrication, maintenance. Hardness gap.
- thyssenkrupp rothe erde (Undated technical page). How we increase the hardness of our slewing bearings. Coordinated multiple-inductor hardening process.
- International Organization for Standardization (2023 / 2016). Hardness and magnetic particle testing methods. Official scope statements. ISO 6508-1:2023 — Rockwell test method. ISO 6507-1:2023 — Vickers test method. ISO 9934-1:2016 — Magnetic particle testing principles.
- MERYDOM (Accessed 2026-11-17). Quality Control System for Custom Slewing Bearings. Raw Material Quality Control; Raceway induction hardening reference; inspection capability. Inspection & Testing Capability.
