Entenda a têmpera por indução em pistas de 42CrMo e como avaliar dureza superficial, profundidade endurecida e propriedades do núcleo.
A têmpera torna a superfície da pista resistente ao desgaste. O aço abaixo da camada dá suporte ao contato quando o rolamento recebe carga. Por isso, a dureza superficial e a profundidade endurecida são importantes. Um único valor HRC não descreve a transição até o núcleo nem a presença de defeitos prejudiciais.
Este guia explica o processo, seu efeito no desempenho e como interpretar estudos publicados. O escopo são as pistas usinadas diretamente nos anéis de aço. Pistas de arame independentes precisam de requisitos próprios de material e tratamento.
Por que os anéis usam 42CrMo
O 42CrMo é um aço estrutural ligado ao cromo e molibdênio, com médio teor de carbono, do sistema chinês GB/T 3077. As faixas publicadas abaixo descrevem o material, sem caracterizar uma corrida específica. Para aceitar um lote, use a norma acordada e o certificado de material. [1,2]
| Elemento | Fração em massa publicada | Função no tratamento |
|---|---|---|
| Carbono C | 0,38–0,45 % | Fornece carbono para o endurecimento martensítico. |
| Cromo Cr | 0,90–1,20 % | Favorece a temperabilidade e influencia a resposta ao tratamento. |
| Molibdênio Mo | 0,15–0,25 % | Favorece a temperabilidade e a resistência ao amolecimento no revenimento. |
A dureza mede a resistência à indentação em um ponto. A temperabilidade indica a capacidade de formar uma estrutura endurecida ao longo da seção sob dadas condições de resfriamento. Na escolha do aço, considere a superfície de contato e o material de suporte.
O aço europeu 42CrMo4 pertence a uma família próxima. A Ovako indica sua aptidão para têmpera e revenimento e para têmpera por indução. A SKF documenta anéis 42CrMo4 com pistas temperadas por indução em projetos específicos. Para substituir 42CrMo, 42CrMo4 ou SAE/AISI 4140, verifique limites químicos, condição de fornecimento, propriedades conforme a seção e requisitos de inspeção. Cada estudo mantém a designação original. [3,4]
Como funciona a têmpera da pista
Preparar o núcleo
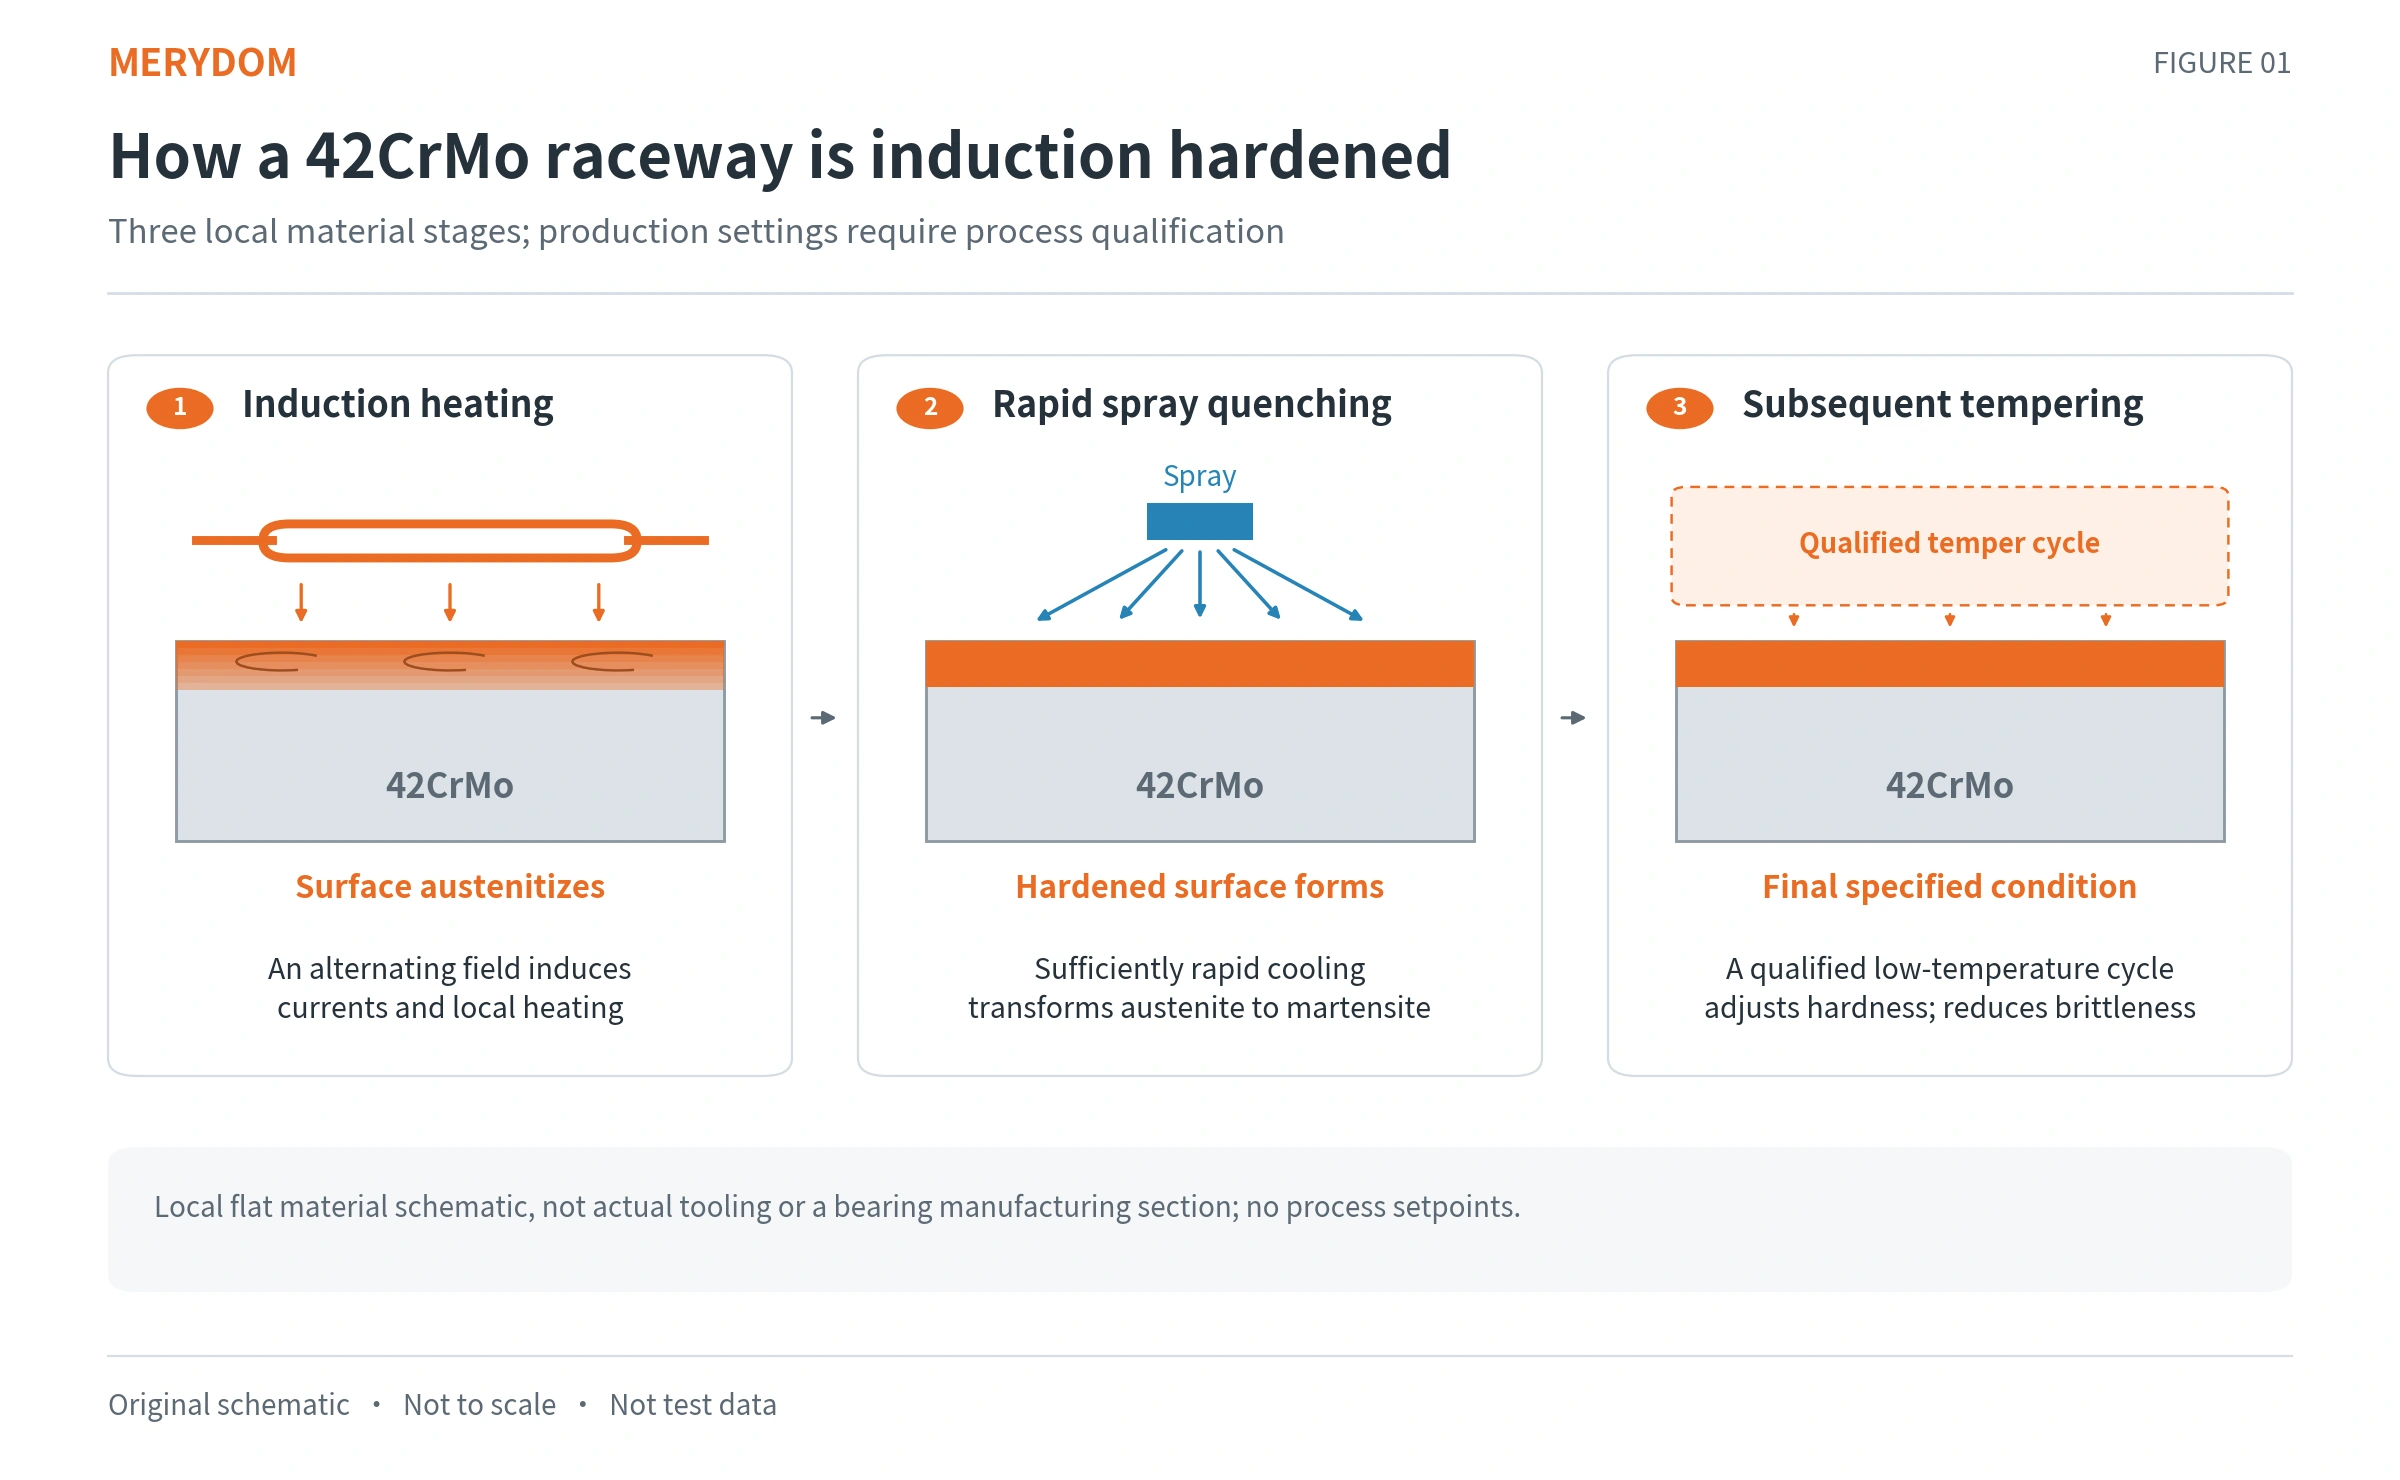
A rota típica define primeiro as propriedades do corpo do anel e depois endurece a pista localmente. Têmpera e revenimento podem combinar resistência e tenacidade. A MERYDOM publica HB 230–280 como referência de 42CrMo/42CrMo4 temperado e revenido. O desenho aprovado e a especificação de compra definem o requisito do projeto. [3,14]
Aquecer a pista localmente
A corrente alternada na bobina cria um campo magnético variável. Correntes induzidas no aço geram calor por resistência elétrica. O aquecimento se concentra perto da superfície, com condução para o interior. A forma da bobina e a distância até a peça influenciam a distribuição de energia. [5,7]
Profundidade de penetração eletromagnética e profundidade endurecida final são medidas distintas. A frequência afeta a penetração elétrica. Potência, tempo, velocidade de varredura, aço e resfriamento determinam a evolução da temperatura e a transformação. Uma frequência isolada não especifica o resultado.
Austenitizar e resfriar rapidamente
A região superficial precisa atingir condições adequadas de austenitização pelo tempo necessário. O resfriamento rápido limita as transformações por difusão e pode formar martensita dura. A microestrutura muda no próprio aço, sem aplicação de revestimento nem adição de carbono como na cementação. Taxa de aquecimento, microestrutura inicial e geometria afetam o ciclo. Não copie para a máquina de indução a temperatura de têmpera em forno indicada em uma ficha. [7]
Controlar o estado após a têmpera
O ciclo geralmente inclui revenimento a baixa temperatura ou alívio de tensões. A Ovako cita 150–180 °C para alívio após a têmpera por indução de seu 42CrMo4. É uma referência específica do fornecedor. Busca-se a dureza especificada e um estado mais estável sem amolecer excessivamente a pista. [3]
Vídeo da fábrica MERYDOM
Assista ao vídeo original no player do nosso site.
O que a pista endurecida oferece
Resistência à indentação e ao desgaste
A esfera ou o rolo transmite carga em uma área reduzida. Uma superfície corretamente endurecida resiste melhor à deformação permanente e ao desgaste que o mesmo aço mais macio. O material abaixo da camada precisa suportar as tensões. Uma camada muito fina não estabelece a capacidade do contato. [6]
Resistência à fadiga de contato rolante
O contato repetido cria tensões variáveis na superfície e abaixo dela. Um perfil de dureza adequado ajuda a resistir ao dano nessa região. Rugosidade, lubrificação, contaminação, limpeza do material e distribuição de carga também influenciam a vida útil.
Areitioaurtena e colaboradores estudaram corpos de prova de 42CrMo4 temperados por indução com ensaios de fadiga e análise numérica. Tensões residuais de compressão podem ser benéficas. Elas variam com a posição e não se deduzem da dureza superficial. Os resultados em corpos de prova não garantem a vida de um rolamento montado. [9]
Equilíbrio entre superfície e núcleo
Friederici e colaboradores encontraram diferenças de fadiga e fratura entre a região endurecida e o núcleo do 42CrMo4. A pista precisa de dureza e o núcleo de resistência e tenacidade. Exceder a faixa de dureza ou aumentar a profundidade sem necessidade não comprova melhor qualidade. [10]
Por que a profundidade importa tanto quanto a dureza
As tensões se estendem abaixo da superfície. Conforme a geometria de contato e o atrito, tensões de cisalhamento críticas podem ocorrer nessa região. Avalie perfil de dureza e resistência do núcleo junto com a distribuição das tensões. Duas pistas com HRC superficial semelhante podem resistir de forma diferente à deformação. O desenho deve definir a profundidade exigida. [6,9]
| Grandeza | O que descreve | O que não comprova isoladamente |
|---|---|---|
| Dureza superficial | Dureza nos pontos indicados na superfície. | Forma ou profundidade da região endurecida. |
| Profundidade de endurecimento superficial (SHD) | Distância até a dureza limite segundo o método aplicável. | Profundidade total afetada pelo calor ou limite metalográfico. |
| Propriedades do núcleo | Estado mecânico do material de suporte. | Atendimento à dureza superficial. |
A ISO 18203:2026 abrange a medição das camadas endurecidas por indução. Uma especificação deve indicar dureza limite, método, local de medição e estado da peça. A indicação isolada de “4 mm de profundidade” não define os critérios de aceitação. [8]
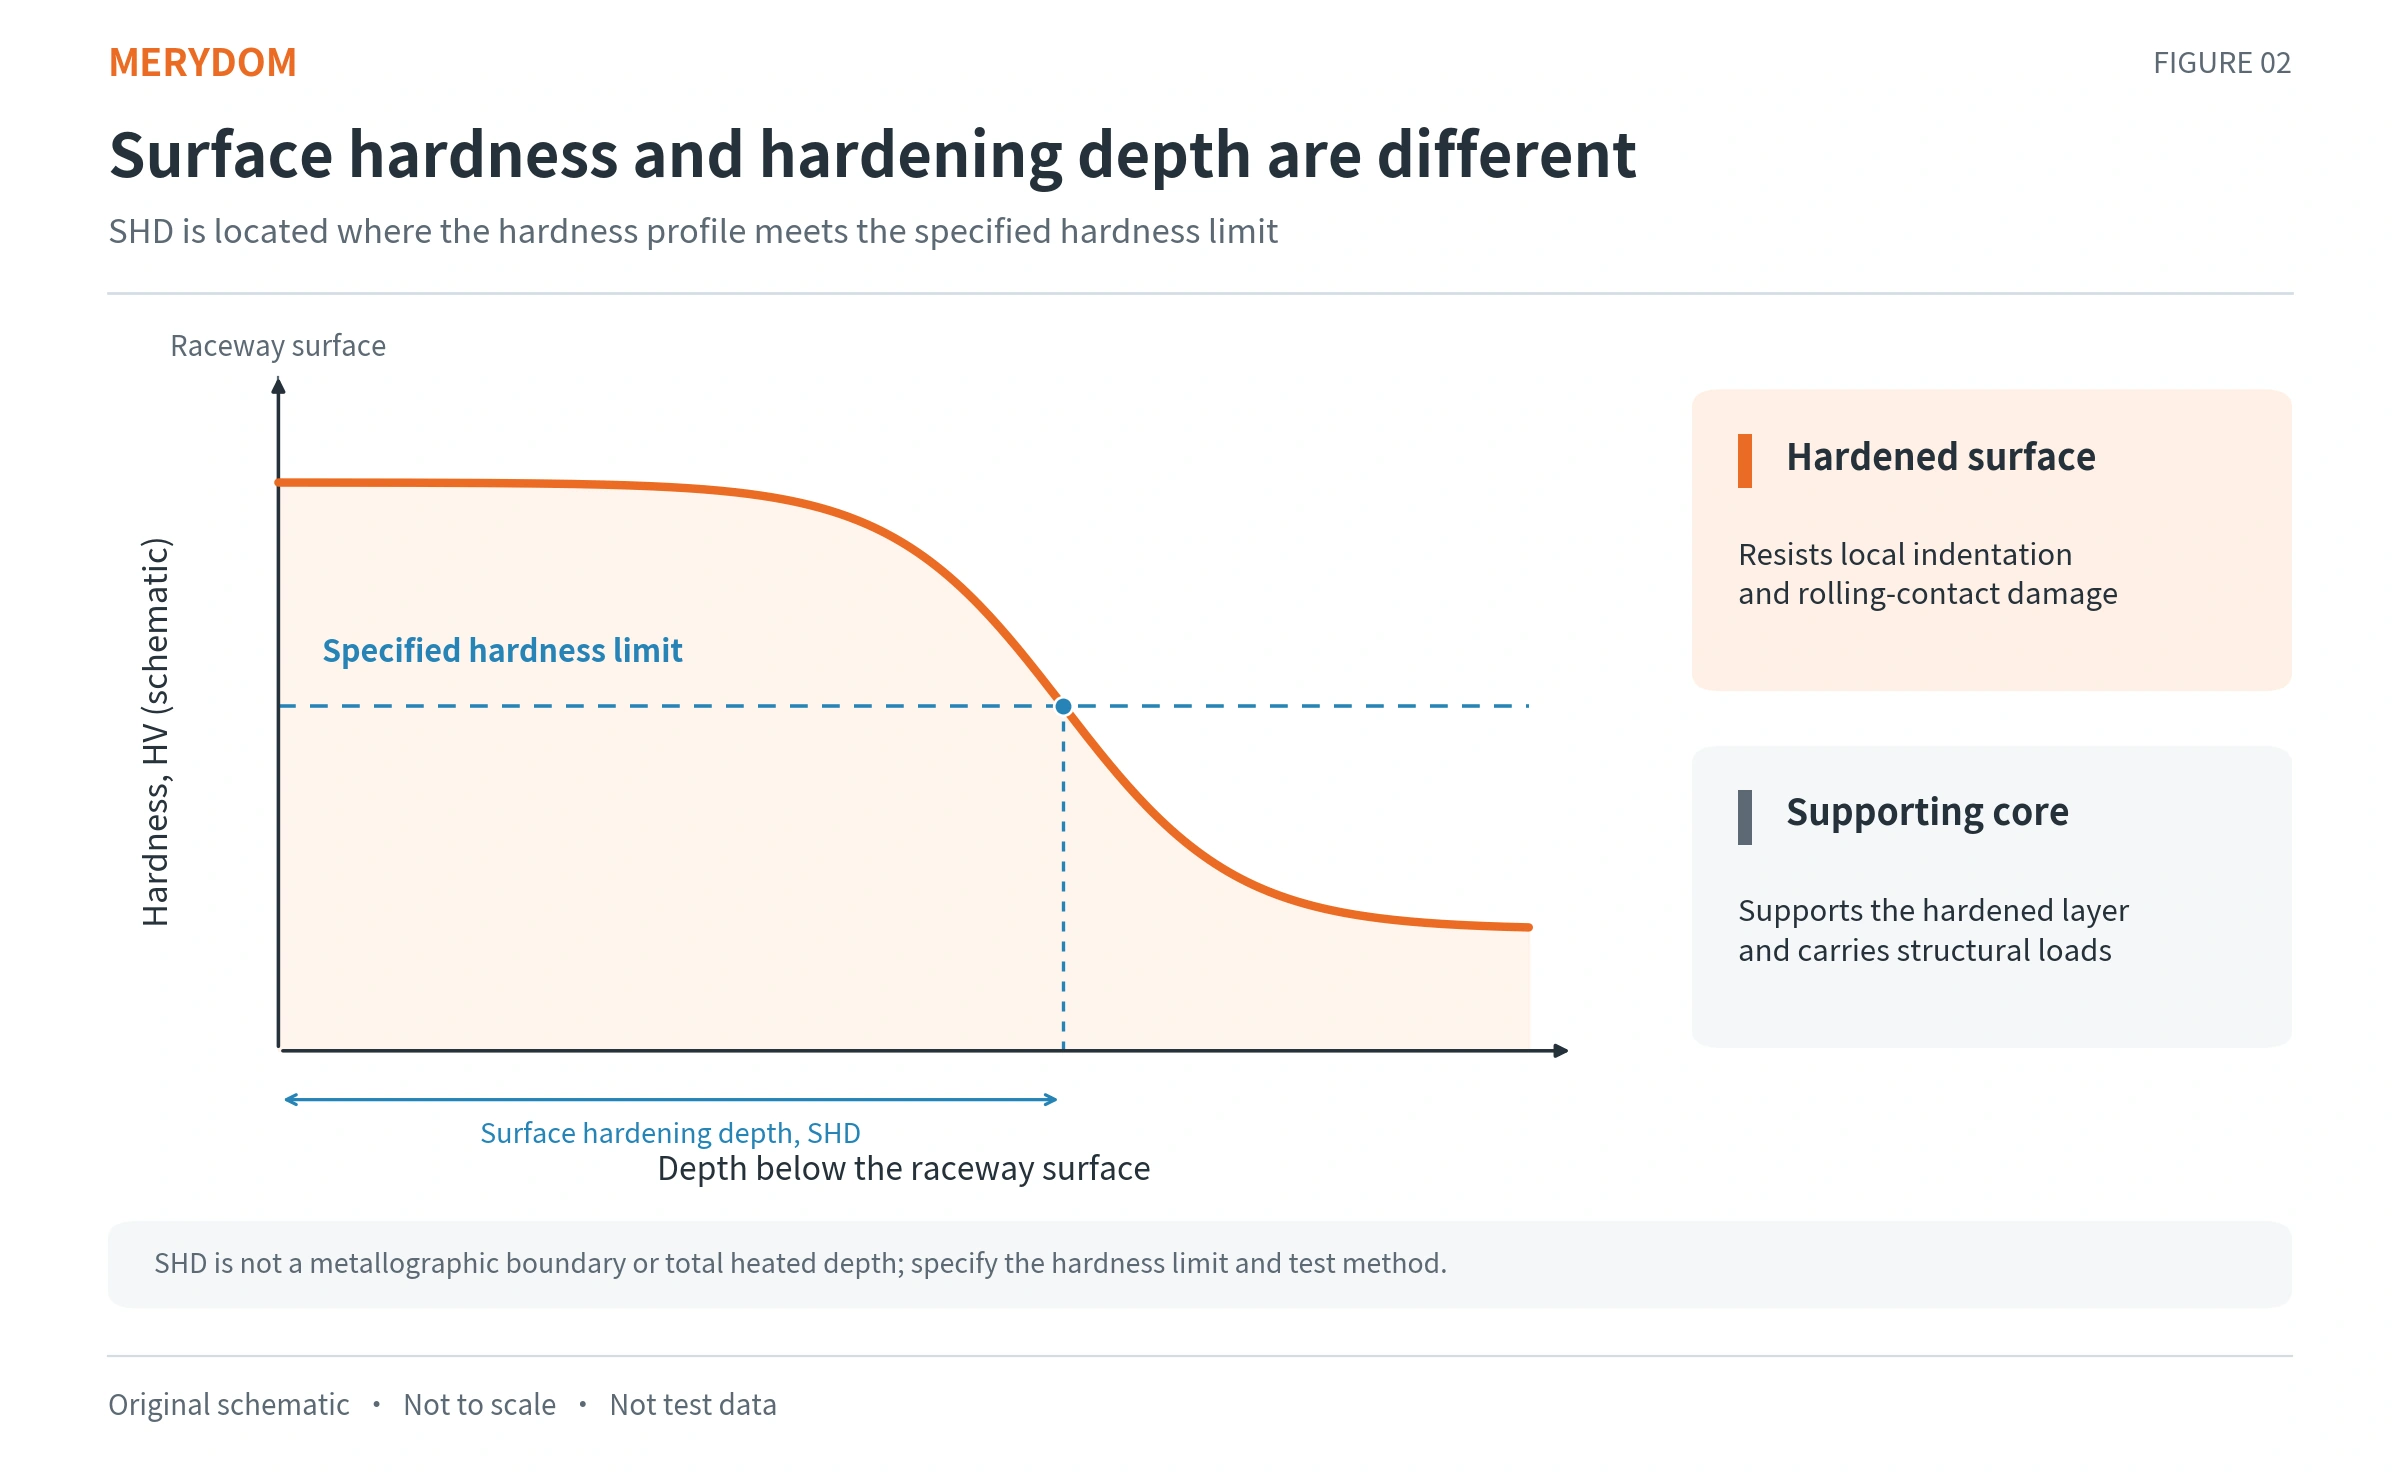
Alguns estudos e especificações adotam 550 HV. Esse valor precisa estar associado à definição aplicável. Um limite visível por ataque metalográfico não equivale automaticamente à profundidade medida por dureza. O relatório deve indicar o critério. [7,8]
O que mostram os estudos publicados
Cálculo para um contato com rolo
Li e Jia criaram um modelo elastoplástico em camadas e verificaram a previsão de deformação com ensaios de compressão em corpos de prova de 42CrMo temperados por indução. Para um rolo de 45 mm de diâmetro e 45 mm de comprimento, a tabela 3 indica tensões de contato hertzianas admissíveis calculadas de 3 221 MPa a 3 mm e 3 758 MPa a 6 mm. [6]
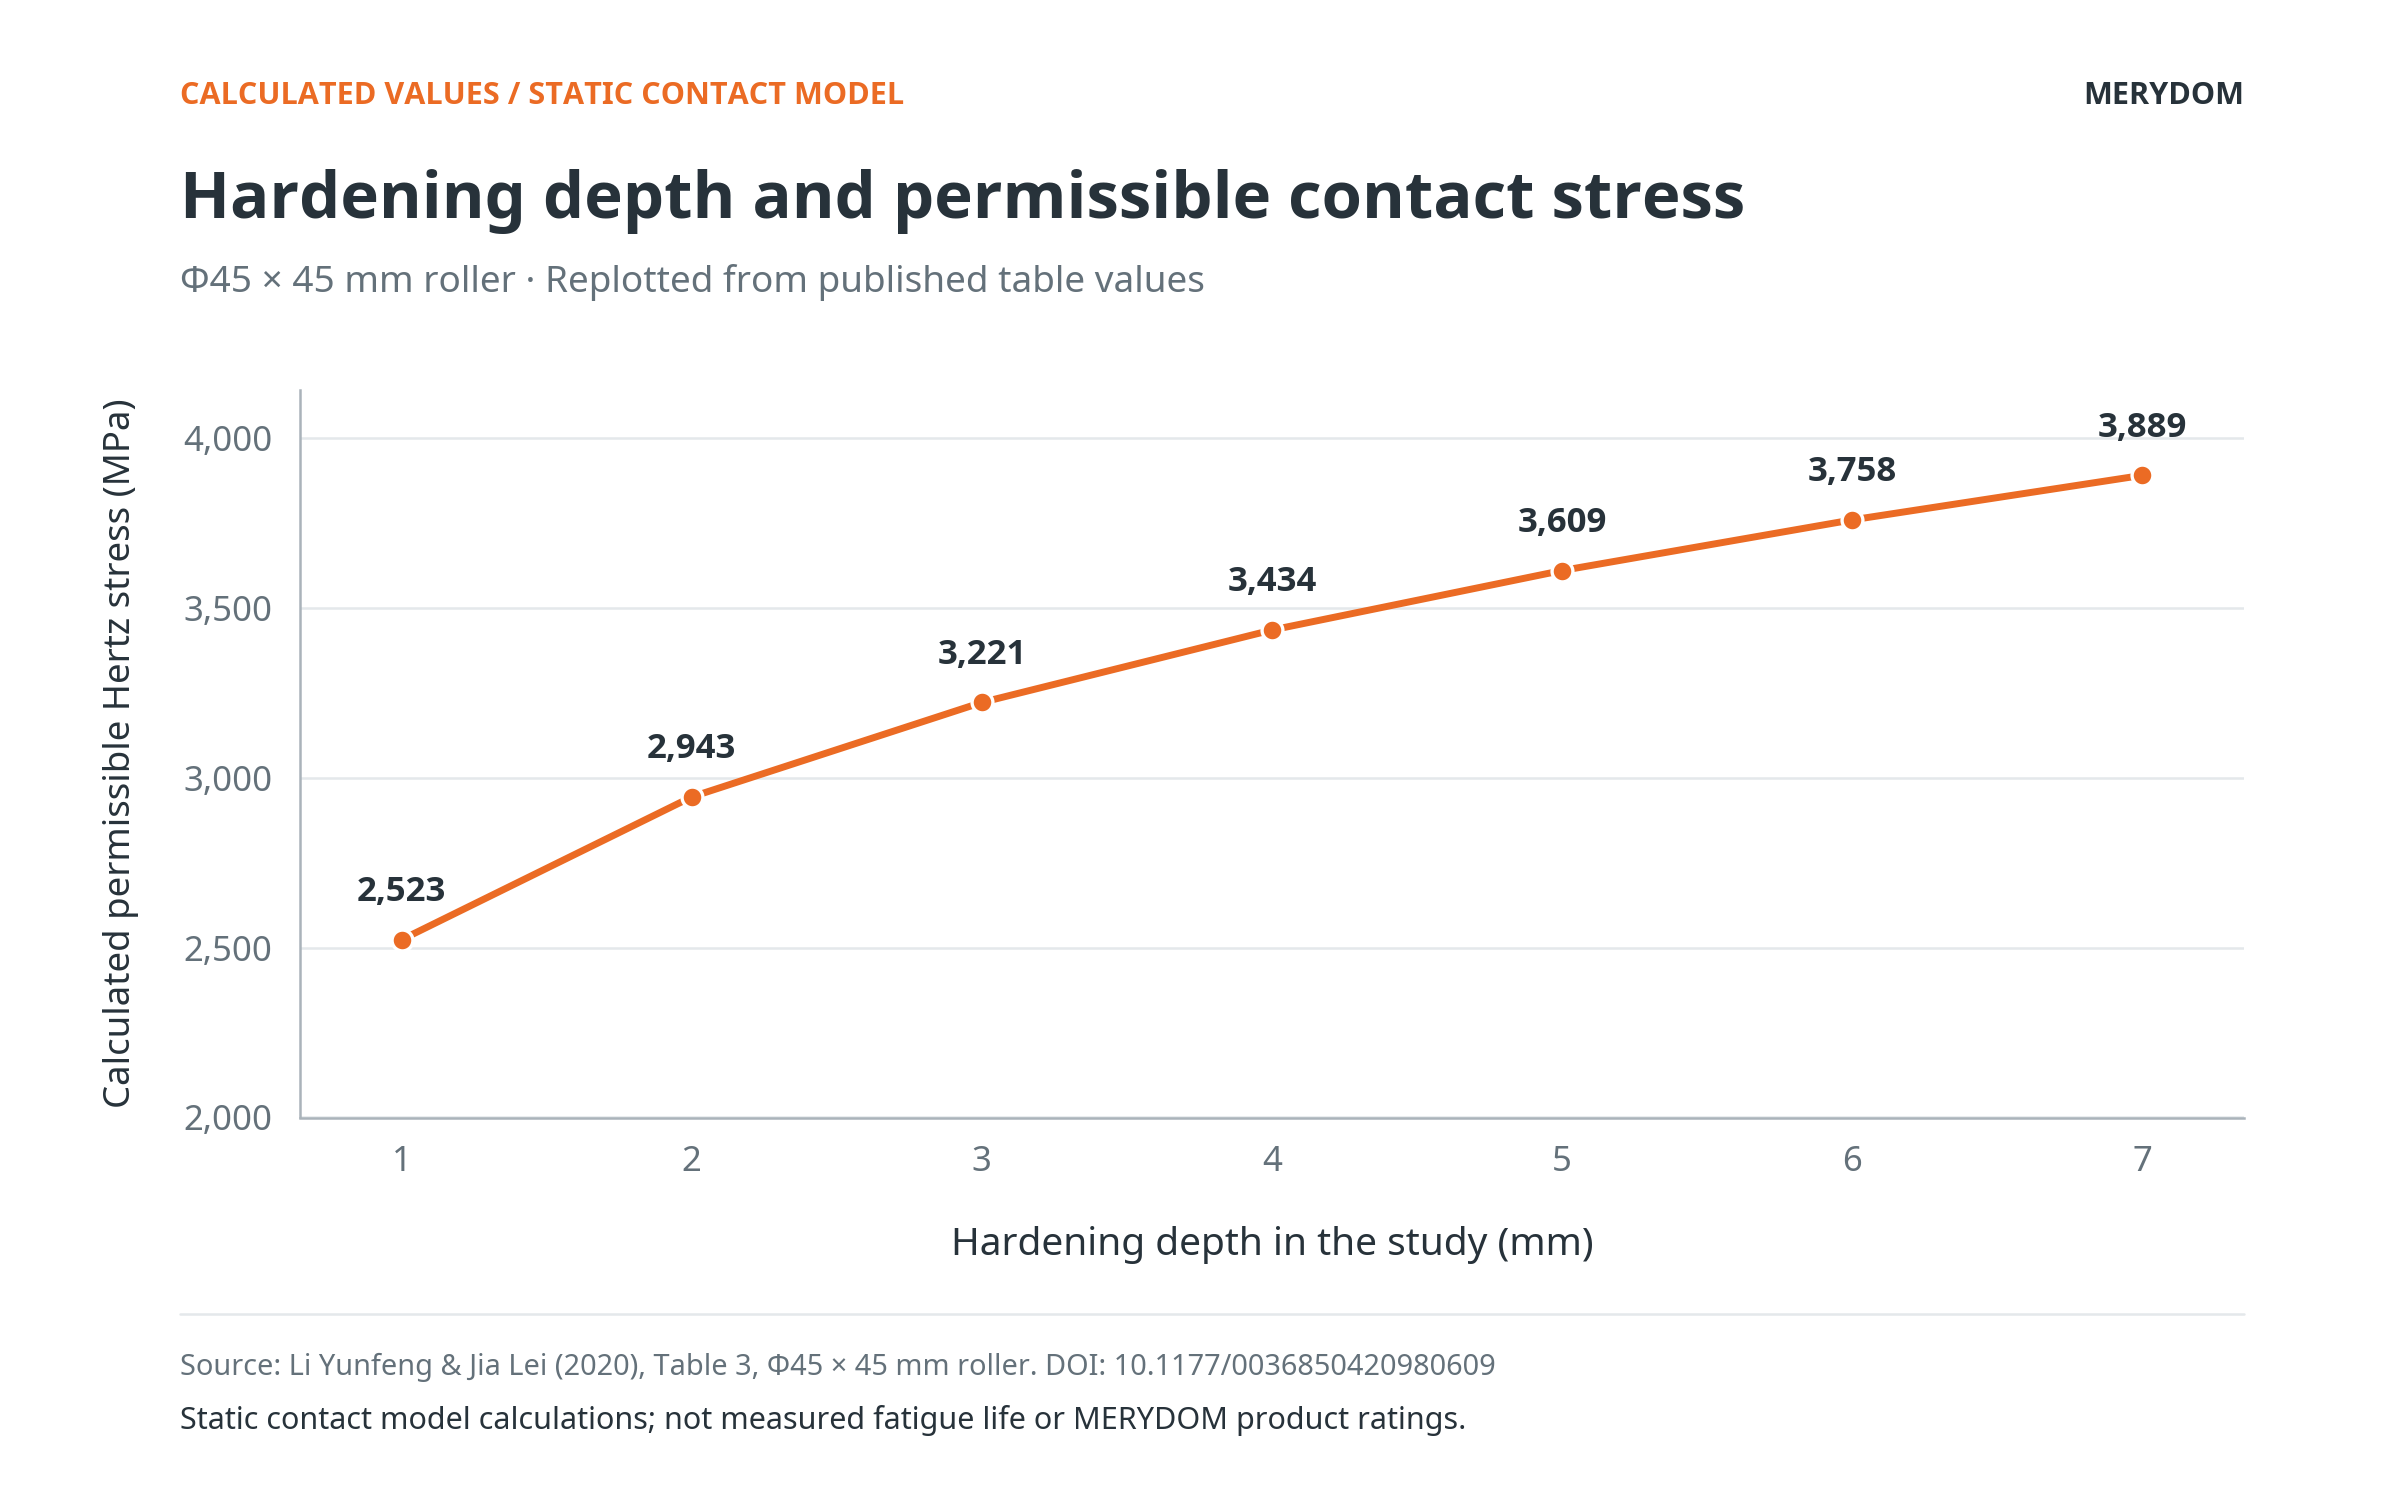
A profundidade afeta o suporte da região de contato. Os valores não se aplicam diretamente a outros tamanhos, geometrias ou estados do aço. A curva não demonstra que uma camada mais profunda sempre aumente a vida útil.
A menor profundidade crítica
Em 2026, An e colaboradores estudaram uma pista eólica de 42CrMo4 tratada com um indutor duplo móvel. No ponto crítico, a profundidade medida foi 6,20 mm e a análise complementar de elementos finitos indicou 6,38 mm. O projeto exigia no mínimo 6 mm e o estudo adotou 550 HV. Verifique a profundidade mínima nas posições críticas do perfil, além do ponto mais profundo. Esses limites pertencem ao caso estudado. [7]
Variáveis do processo a controlar
A bobina, a energia, o movimento e a têmpera precisam funcionar em conjunto. Outro raio de canal ou seção de anel pode mudar a distribuição. A Rothe Erde relaciona o desenho da bobina ao tipo de rolamento e ao tamanho do elemento rolante. [5]
| Controle | Objetivo |
|---|---|
| Material e estado inicial | Manter composição, núcleo e microestrutura dentro da rota qualificada. |
| Geometria e distância da bobina | Controlar o acoplamento e a cobertura do perfil de carga. |
| Potência e varredura | Obter o ciclo térmico sem superaquecimento localizado. |
| Fornecimento de fluido de têmpera | Resfriar de forma consistente a área tratada. |
| Revenimento e usinagem final | Atender à dureza, geometria e profundidade remanescente. |
A remoção de material modifica a distância da superfície ao limite de dureza. O desenho deve identificar o estado antes ou depois do acabamento. Se o requisito se refere à pista acabada, comprove no estado final.
Início e fim da varredura
Alguns processos deixam uma zona de menor dureza. Quando presente, identifique-a e siga as instruções de montagem do fabricante. A Rothe Erde orienta posicionar a região marcada fora da zona principal de carga quando aplicável. Também existem processos contínuos. A zona não é inerente ao 42CrMo. Especifique separadamente a têmpera dos dentes e da pista. [4,11,12]
O que verificar na compra
Cada requisito deve corresponder a uma medição ou registro rastreável. Combine amostragem, limites e documentação antes da fabricação. A tabela orienta a análise e não torna todos os ensaios obrigatórios em todos os pedidos.
| Evidência | Pergunta |
|---|---|
| Certificado e identificação de corrida | O anel corresponde ao grau e à condição de fornecimento? |
| Dureza superficial | Os locais especificados atendem à faixa com método apropriado? |
| Perfil de dureza ou evidência qualificada de profundidade | Qual a profundidade até o limite na região crítica e como foi comprovada? |
| Inspeção de trincas quando exigida | Foram aplicados os critérios de aceitação acordados? |
| Geometria final e montagem | Perfil, batimento, folga ou pré-carga e rotação atendem ao desenho? |
A ISO 6508-1 trata do método Rockwell e a ISO 6507-1 do Vickers. Partículas magnéticas podem revelar descontinuidades superficiais e próximas à superfície no aço ferromagnético. A ISO 9934-1 define princípios gerais, sem especificar os critérios de aceitação do produto. [13]
O perfil em seção exige ensaio destrutivo. Combine a amostragem e comprove que o corpo de prova representa o material, o ciclo térmico e o anel real. O certificado do aço não valida a têmpera da pista acabada.
A MERYDOM publica 55–62 HRC como referência de pista. A especificação final depende do projeto e dos requisitos aprovados. Consulte o sistema de controle da qualidade, a capacidade de inspeção e o guia de dureza e profundidade efetiva. [14]
Perguntas frequentes
Têmpera por indução é o mesmo que cementação?
A indução altera a microestrutura por aquecimento e resfriamento localizados. A cementação adiciona carbono à superfície antes da têmpera. A camada de 42CrMo endurecida é parte do aço.
Um valor HRC maior é sempre melhor?
O objetivo é cumprir a dureza especificada junto com profundidade, núcleo e microestrutura adequados. Um valor alto isolado não indica melhor vida em fadiga ou menor risco de trinca.
Uma camada de 3–4 mm serve para todos os rolamentos?
Não há uma profundidade universal. Considere geometria, carga, propriedades do material, acabamento e definição da profundidade.
O 42CrMo4 pode substituir o 42CrMo?
Verifique os requisitos de material e obtenha a aprovação de projeto. A semelhança da liga não garante limites químicos, propriedades ou condições de fornecimento idênticos.
A têmpera protege contra corrosão?
Lubrificação, vedação e proteção das superfícies expostas são requisitos independentes.
Especifique toda a pista endurecida
Informe aço, condição do núcleo, dureza superficial, profundidade mínima e sua definição, locais críticos e evidências. Isso dá à engenharia e a compras uma base para comparar propostas e aprovar o rolamento.
Para rolamentos de giro sob medida, envie os desenhos e cargas à MERYDOM. Inclua disposição dos elementos rolantes, ciclo de trabalho, ambiente e normas de inspeção para avaliar material, tratamento e documentação em conjunto.
Referências
- National standards information service, China (2015). GB/T 3077-2015 — Alloy structure steels. Official standard record; current status checked 2026-11-17.
- He, P.; Ding, Y.; Jiang, S.; Zhang, H.; Shen, T.; Wang, Y. (2023). Process Parameters Analysis of Laser Phase Transformation Hardening on the Raceway Surface of Shield Main Bearing. Photonics 10(3), 287. DOI: 10.3390/photonics10030287. Table 1.
- Ovako Steel Navigator (Updated 2026-11-02). 42CrMo4 material data sheet. General information; heat treatment recommendations.
- SKF (Undated catalogue). Slewing bearings. Printed pp. 57 and 89, Material.
- thyssenkrupp rothe erde (Undated technical page). Endurecimento da pista de rolamento. Technical basics.
- Li Yunfeng; Jia Lei (2020). Determination of permissible contact stress of case hardened raceway of roller slewing bearing. Science Progress 103(4). DOI: 10.1177/0036850420980609. Table 3; Experimental verification.
- An, Y.-J.; Hong, J.-P.; Jin, H.-S.; Kim, M.-G.; Shin, S.-H.; Kang, J.-H. (2026). Prediction of Induction Hardening Depth of Wind Turbine Slewing Bearing with Magnetic Flux Concentrators. Metals 16(8), 868. DOI: 10.3390/met16080868. Sections 2–4; Table 13.
- International Organization for Standardization (2026, second edition). ISO 18203:2026 — Steel — Determination of the thickness of surface-hardened layers. Official status and scope.
- Areitioaurtena, M.; Segurajauregi, U.; Fisk, M.; Cabello, M. J.; Ukar, E. (2022). Influence of induction hardening residual stresses on rolling contact fatigue lifetime. International Journal of Fatigue 159, 106781. DOI: 10.1016/j.ijfatigue.2022.106781. Experimental method; discussion and conclusions. Open full text.
- Friederici, V.; Schumacher, J.; Clausen, B. (2021). Influence of local differences in microstructure and hardness on the fatigue behaviour of a slewing bearing steel. Procedia Structural Integrity 31, 8–14. DOI: 10.1016/j.prostr.2021.03.003. Printed pp. 10–14. Open full text.
- thyssenkrupp rothe erde (Undated technical page). Installation, lubrication, maintenance. Hardness gap.
- thyssenkrupp rothe erde (Undated technical page). How we increase the hardness of our slewing bearings. Coordinated multiple-inductor hardening process.
- International Organization for Standardization (2023 / 2016). Hardness and magnetic particle testing methods. Official scope statements. ISO 6508-1:2023 — Rockwell test method. ISO 6507-1:2023 — Vickers test method. ISO 9934-1:2016 — Magnetic particle testing principles.
- MERYDOM (Accessed 2026-11-17). Sistema de controle da qualidade para rolamentos de giro personalizados. Raw Material Quality Control; Raceway induction hardening reference; inspection capability. Capacidade de inspeção e testes.
