Come si temprano a induzione le piste delle ralle in 42CrMo e perché verificare durezza superficiale, profondità indurita e proprietà del cuore.
La tempra rende la pista più resistente all'usura, mentre l'acciaio sottostante la sostiene sotto carico. Contano sia la durezza superficiale sia la profondità indurita. Un singolo valore HRC non descrive l'intera zona, la transizione al cuore o l'eventuale presenza di difetti dannosi.
Questa guida spiega come funziona il trattamento, quale contributo dà alla prestazione del cuscinetto e come interpretare gli studi pubblicati. Si riferisce alle piste ricavate negli anelli d'acciaio. Per le piste in filo riportato occorrono specifiche distinte di materiale e trattamento.
Perché si usa il 42CrMo per gli anelli
Il 42CrMo è un acciaio strutturale legato al cromo e molibdeno a medio tenore di carbonio, designato nel sistema cinese GB/T 3077. Gli intervalli pubblicati descrivono il grado e non una specifica colata. Per l'accettazione valgono la norma concordata e il certificato del materiale. [1,2]
| Elemento | Frazione in massa pubblicata | Ruolo nel trattamento |
|---|---|---|
| Carbonio C | 0,38–0,45 % | Fornisce il carbonio necessario alla formazione della martensite. |
| Cromo Cr | 0,90–1,20 % | Favorisce la temprabilità e influenza la risposta al trattamento. |
| Molibdeno Mo | 0,15–0,25 % | Contribuisce alla temprabilità e alla resistenza all'addolcimento durante il rinvenimento. |
La durezza misura la resistenza alla penetrazione in un punto. La temprabilità indica la capacità di formare una struttura temprata attraverso la sezione in date condizioni di raffreddamento. La scelta deve considerare sia la superficie sia il materiale di supporto.
Il 42CrMo4 europeo appartiene a una famiglia affine. Ovako lo indica per bonifica e tempra a induzione; SKF documenta anelli in 42CrMo4 con piste temprate a induzione in determinati modelli. Per sostituire 42CrMo, 42CrMo4 o SAE/AISI 4140 si devono verificare composizione, stato di fornitura, proprietà dipendenti dalla sezione e controlli. Gli studi sono citati con il grado effettivamente usato. [3,4]
Come funziona la tempra a induzione
Preparare un cuore resistente e tenace
Di norma si ottengono prima le proprietà richieste per il corpo dell'anello, poi si tempra localmente la pista. La bonifica può conciliare resistenza e tenacità. MERYDOM indica HB 230–280 come riferimento per il materiale 42CrMo/42CrMo4 bonificato. Fanno fede il disegno approvato e la specifica di acquisto del progetto. [3,14]
Riscaldare localmente la pista
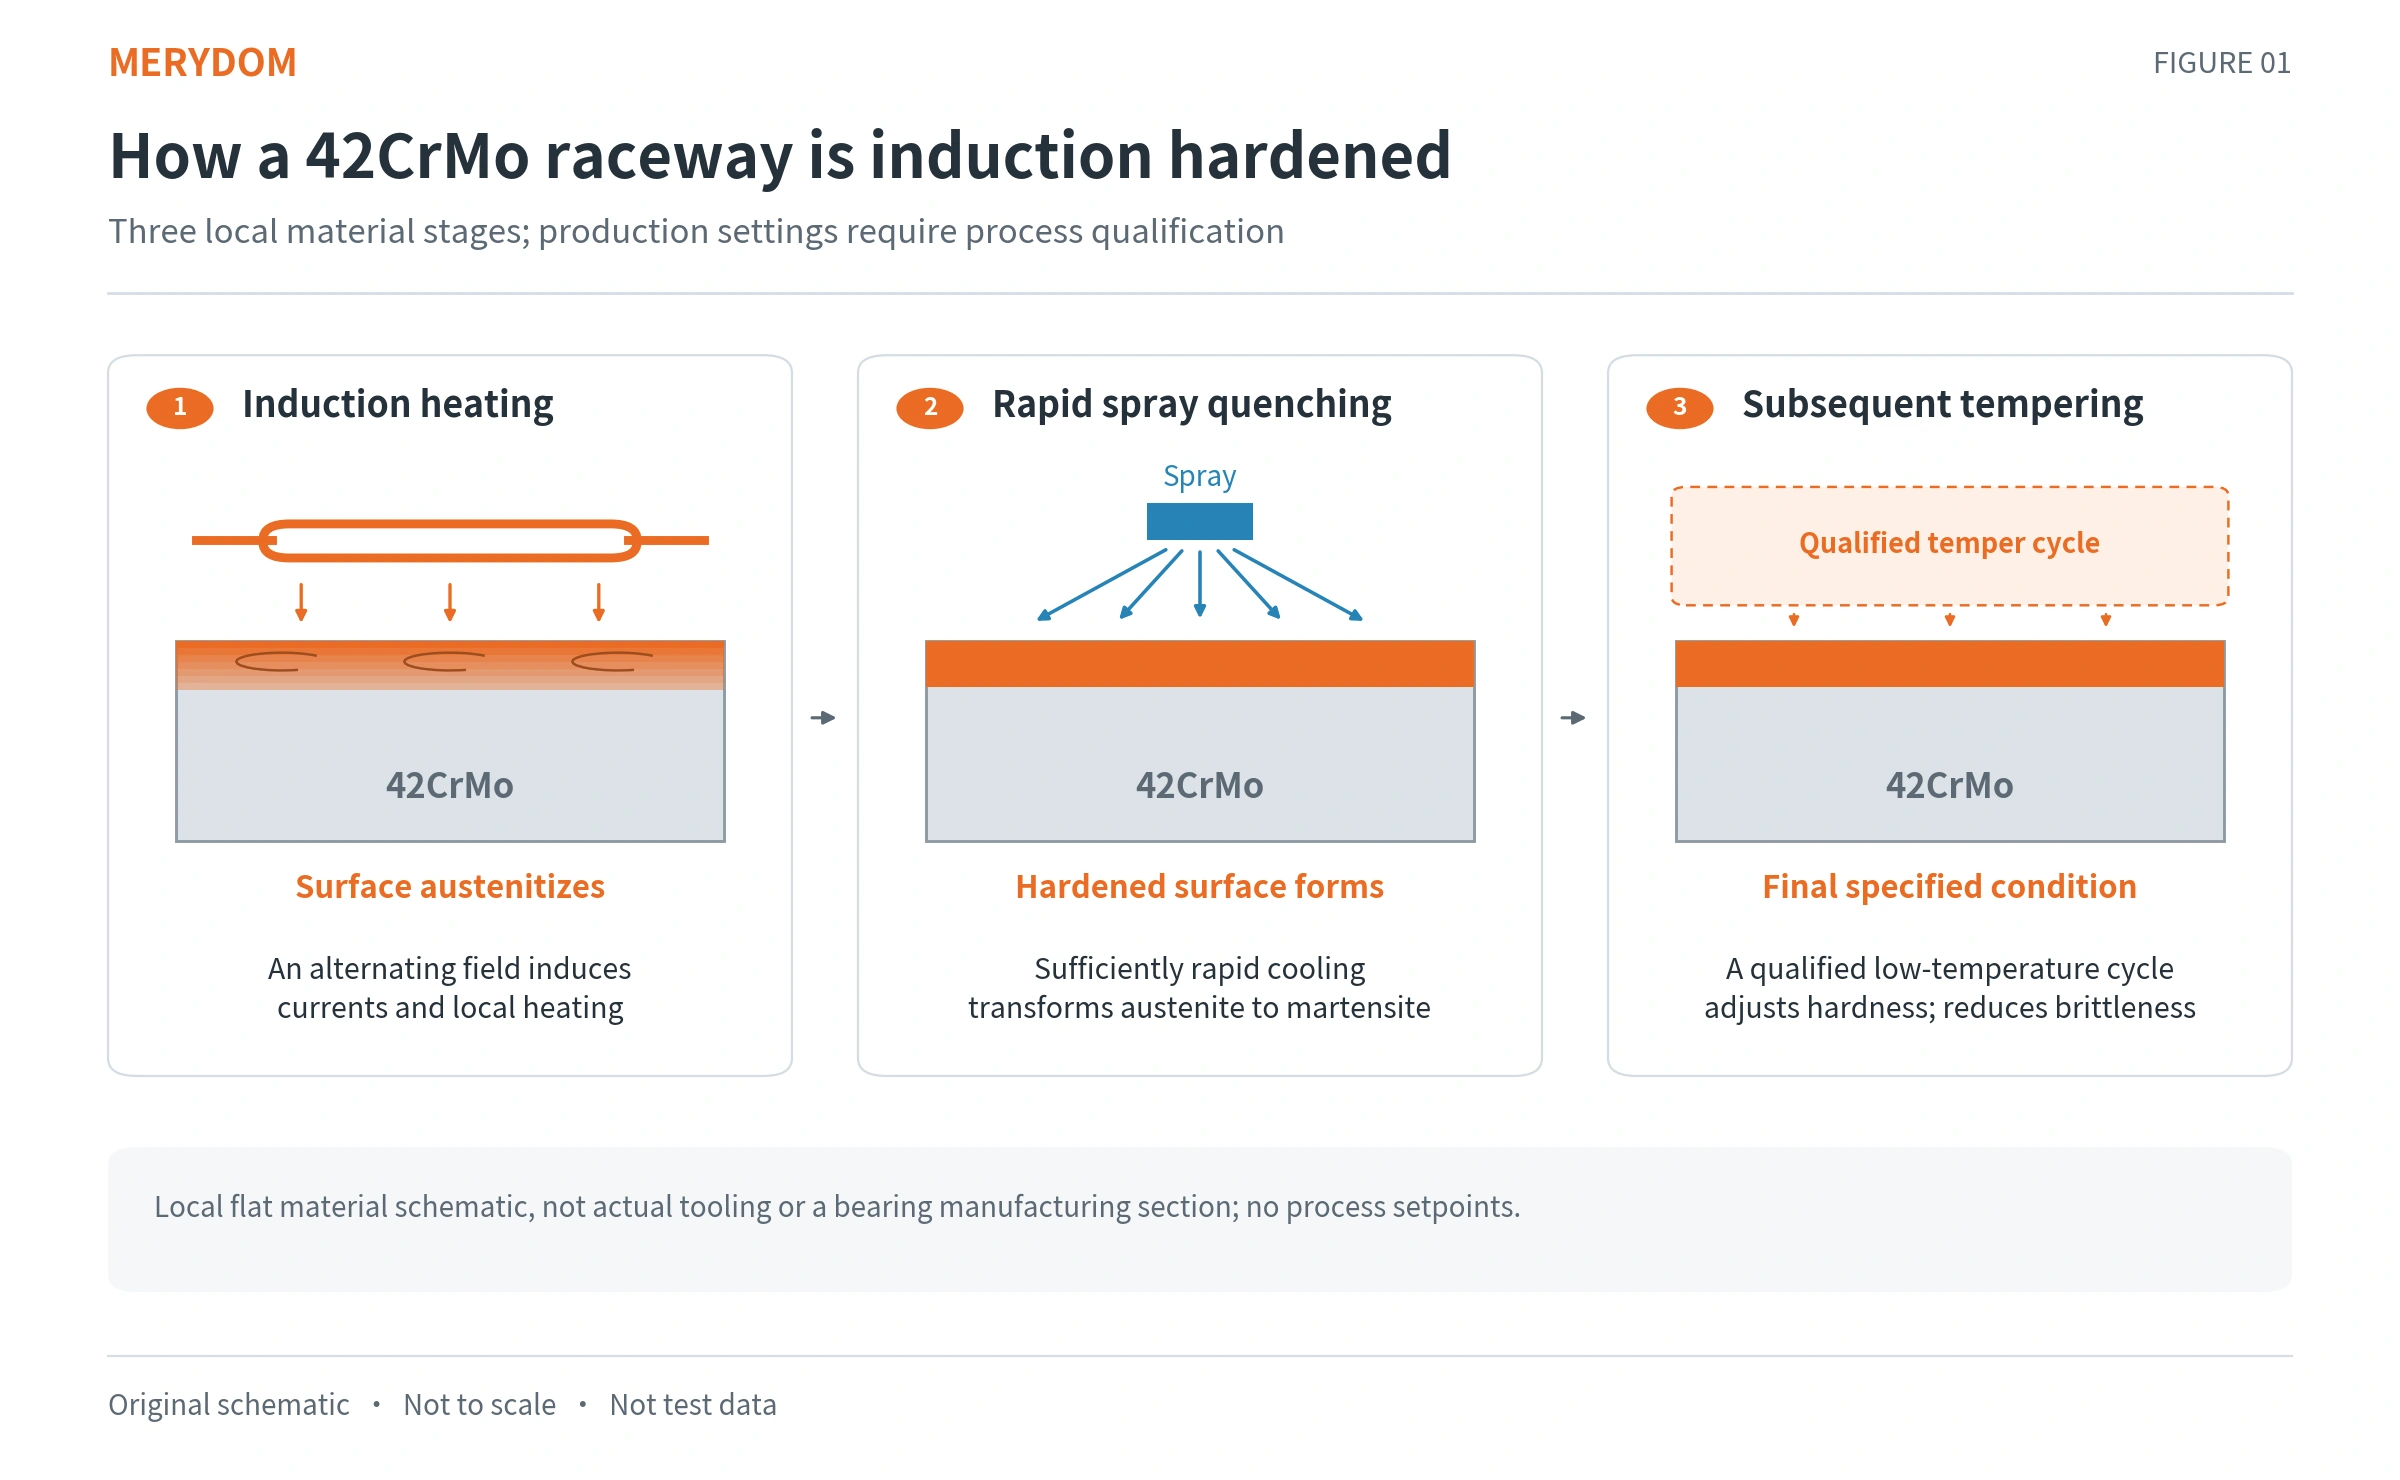
La corrente alternata nella bobina genera un campo magnetico variabile. Nell'acciaio vicino si inducono correnti che generano calore per resistenza elettrica. Il riscaldamento è concentrato vicino alla superficie e il calore si propaga anche all'interno. Forma e distanza della bobina determinano la distribuzione dell'energia. [5,7]
La profondità di penetrazione elettromagnetica è distinta dalla profondità effettivamente indurita. La frequenza influenza la penetrazione della corrente; potenza, durata, velocità di scansione, materiale e raffreddamento determinano il ciclo termico e la trasformazione.
Austenitizzare e raffreddare rapidamente
La zona scelta deve raggiungere condizioni di austenitizzazione per un tempo sufficiente. Il raffreddamento rapido ostacola le trasformazioni per diffusione e può formare martensite dura. Si modifica l'acciaio stesso, senza depositare un rivestimento o aggiungere carbonio come nella cementazione. Velocità di riscaldamento, microstruttura iniziale e sezione influenzano il ciclo. Le temperature di tempra in forno della scheda del materiale non vanno trasferite direttamente alla macchina a induzione. [7]
Controllare lo stato dopo la tempra
Il ciclo spesso comprende un rinvenimento a bassa temperatura o una distensione adeguata. Ovako, per esempio, indica 150–180 °C per la distensione del proprio 42CrMo4 dopo induzione. Il dato riguarda quel fornitore. L'obiettivo è ottenere la durezza specificata e stabilizzare lo stato senza addolcire eccessivamente la pista. [3]
Video dello stabilimento MERYDOM
Guarda il video originale nel lettore del sito.
Che cosa offre una pista temprata
Resistenza all'impronta e all'usura
Sfere o rulli trasmettono carichi su un'area ridotta. Rispetto allo stesso materiale più tenero, una superficie correttamente temprata resiste meglio all'usura e alla deformazione permanente. Il materiale sottostante deve poter sostenere le tensioni. Una sottile zona dura non basta a definire la portata del contatto. [6]
Resistenza alla fatica da contatto volvente
Il contatto ripetuto crea tensioni variabili in superficie e sotto di essa. Un profilo di durezza adeguato aiuta a contrastare il danno. Rugosità, lubrificazione, contaminazione, pulizia dell'acciaio e distribuzione del carico contribuiscono alla durata.
Areitioaurtena e colleghi hanno esaminato provini di 42CrMo4 temprati per induzione con prove di fatica e analisi numeriche. Le tensioni residue di compressione possono essere favorevoli. La loro distribuzione varia nel materiale e non si deduce dalla sola durezza superficiale. I risultati sui provini non garantiscono la durata della ralla montata. [9]
Equilibrio tra durezza e tenacità
Friederici e colleghi hanno rilevato differenze di fatica e frattura tra zona indurita e cuore nel 42CrMo4. Lo strato di contatto duro e il cuore resistente e tenace soddisfano esigenze diverse. Sforare la durezza o estendere inutilmente la tempra nel corpo dell'anello non prova una qualità superiore. [10]
Perché la profondità conta quanto la durezza
Le tensioni di contatto si estendono sotto la superficie. A seconda della geometria e dell'attrito, lì possono verificarsi tensioni di taglio critiche. Occorre considerare profilo di durezza e resistenza del cuore rispetto alla distribuzione delle tensioni. Due piste con HRC superficiali simili possono resistere diversamente alla deformazione. Il disegno deve precisare quale profondità si prescrive. [6,9]
| Grandezza | Cosa descrive | Cosa non dimostra da sola |
|---|---|---|
| Durezza superficiale | Durezza nei punti prescritti della superficie. | Forma o profondità della zona indurita. |
| Profondità di indurimento superficiale (SHD) | Distanza fino alla durezza limite secondo il metodo applicabile. | Intera zona influenzata dal calore o limite metallografico. |
| Proprietà del cuore | Stato meccanico del sostegno dello strato. | Conformità della durezza superficiale. |
ISO 18203:2026 comprende la misura degli strati temprati a induzione. Un requisito indica durezza limite, metodo, posizione e stato del pezzo. Scrivere soltanto «4 mm di profondità» lascia indefiniti dettagli di accettazione. [8]
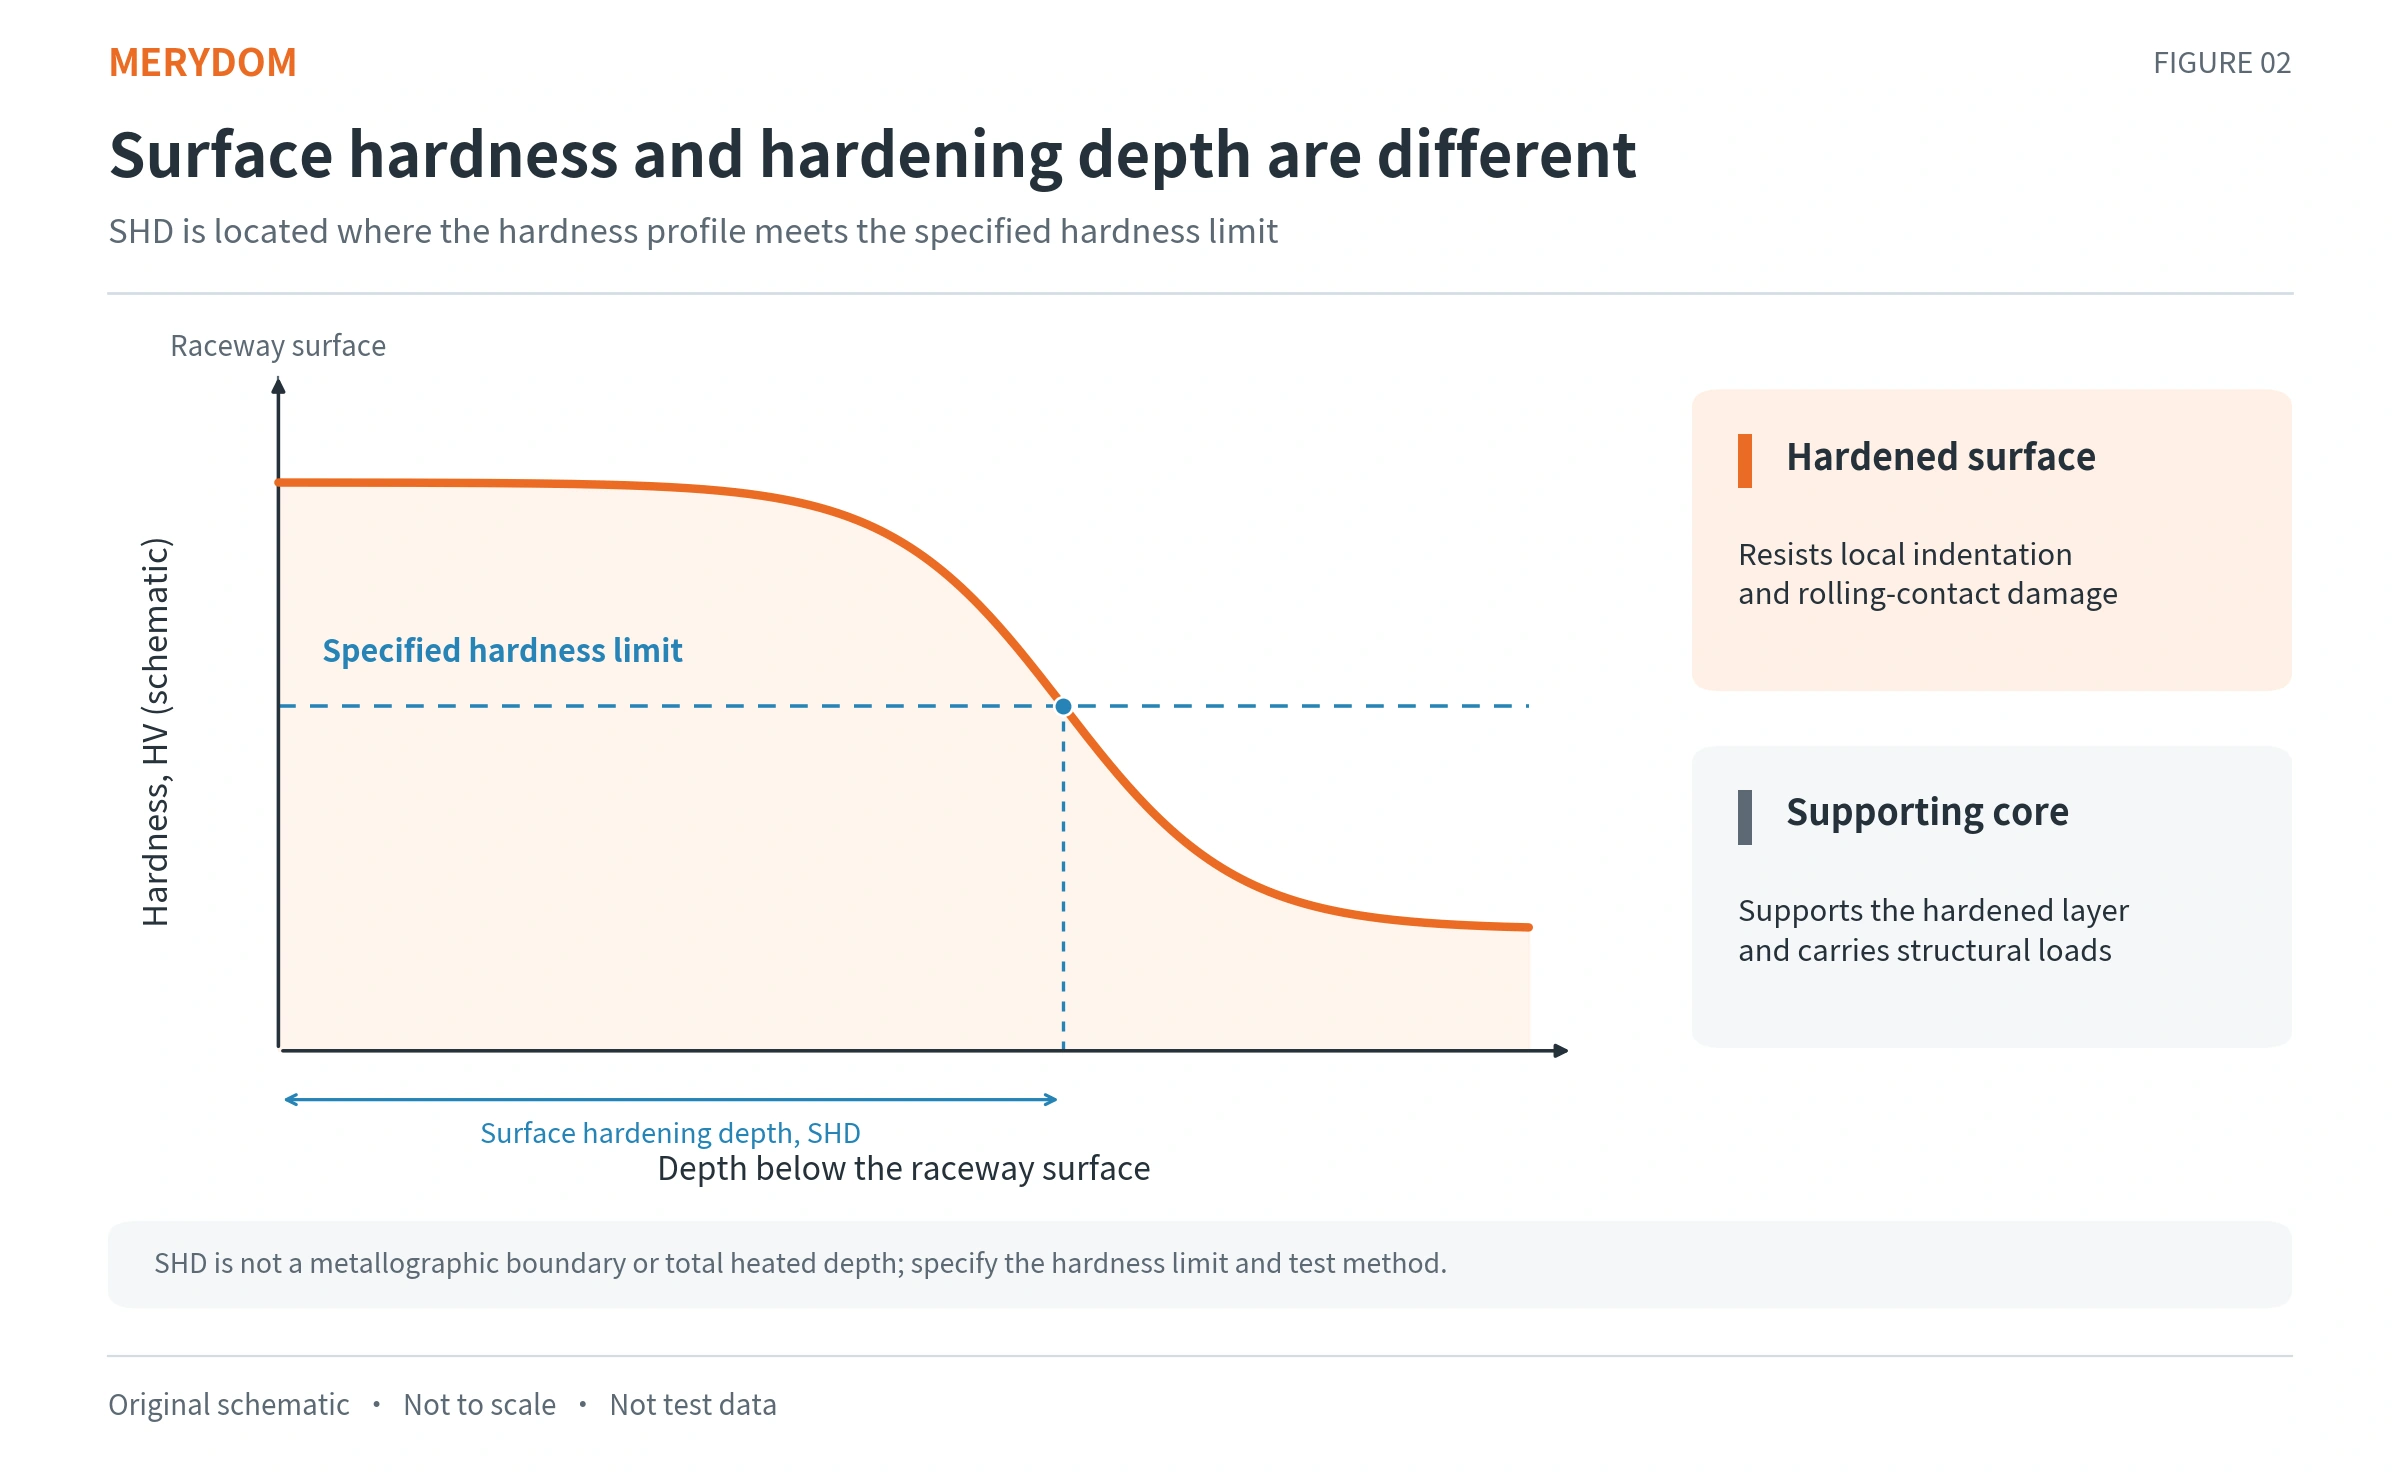
550 HV è una soglia adottata in alcuni studi e capitolati. La definizione applicabile va sempre precisata. Il limite visibile dopo attacco metallografico non coincide necessariamente con la profondità basata sulla durezza. Il rapporto deve indicare il criterio. [7,8]
Risultati della ricerca pubblicata
Esempio calcolato per un rullo
Li e Jia hanno elaborato un modello di contatto elastoplastico stratificato e verificato la previsione della deformazione con prove di compressione su provini 42CrMo temprati a induzione. Per un rullo di diametro e lunghezza pari a 45 mm, la tabella 3 riporta tensioni hertziane ammissibili calcolate di 3 221 MPa a 3 mm di profondità e 3 758 MPa a 6 mm. [6]
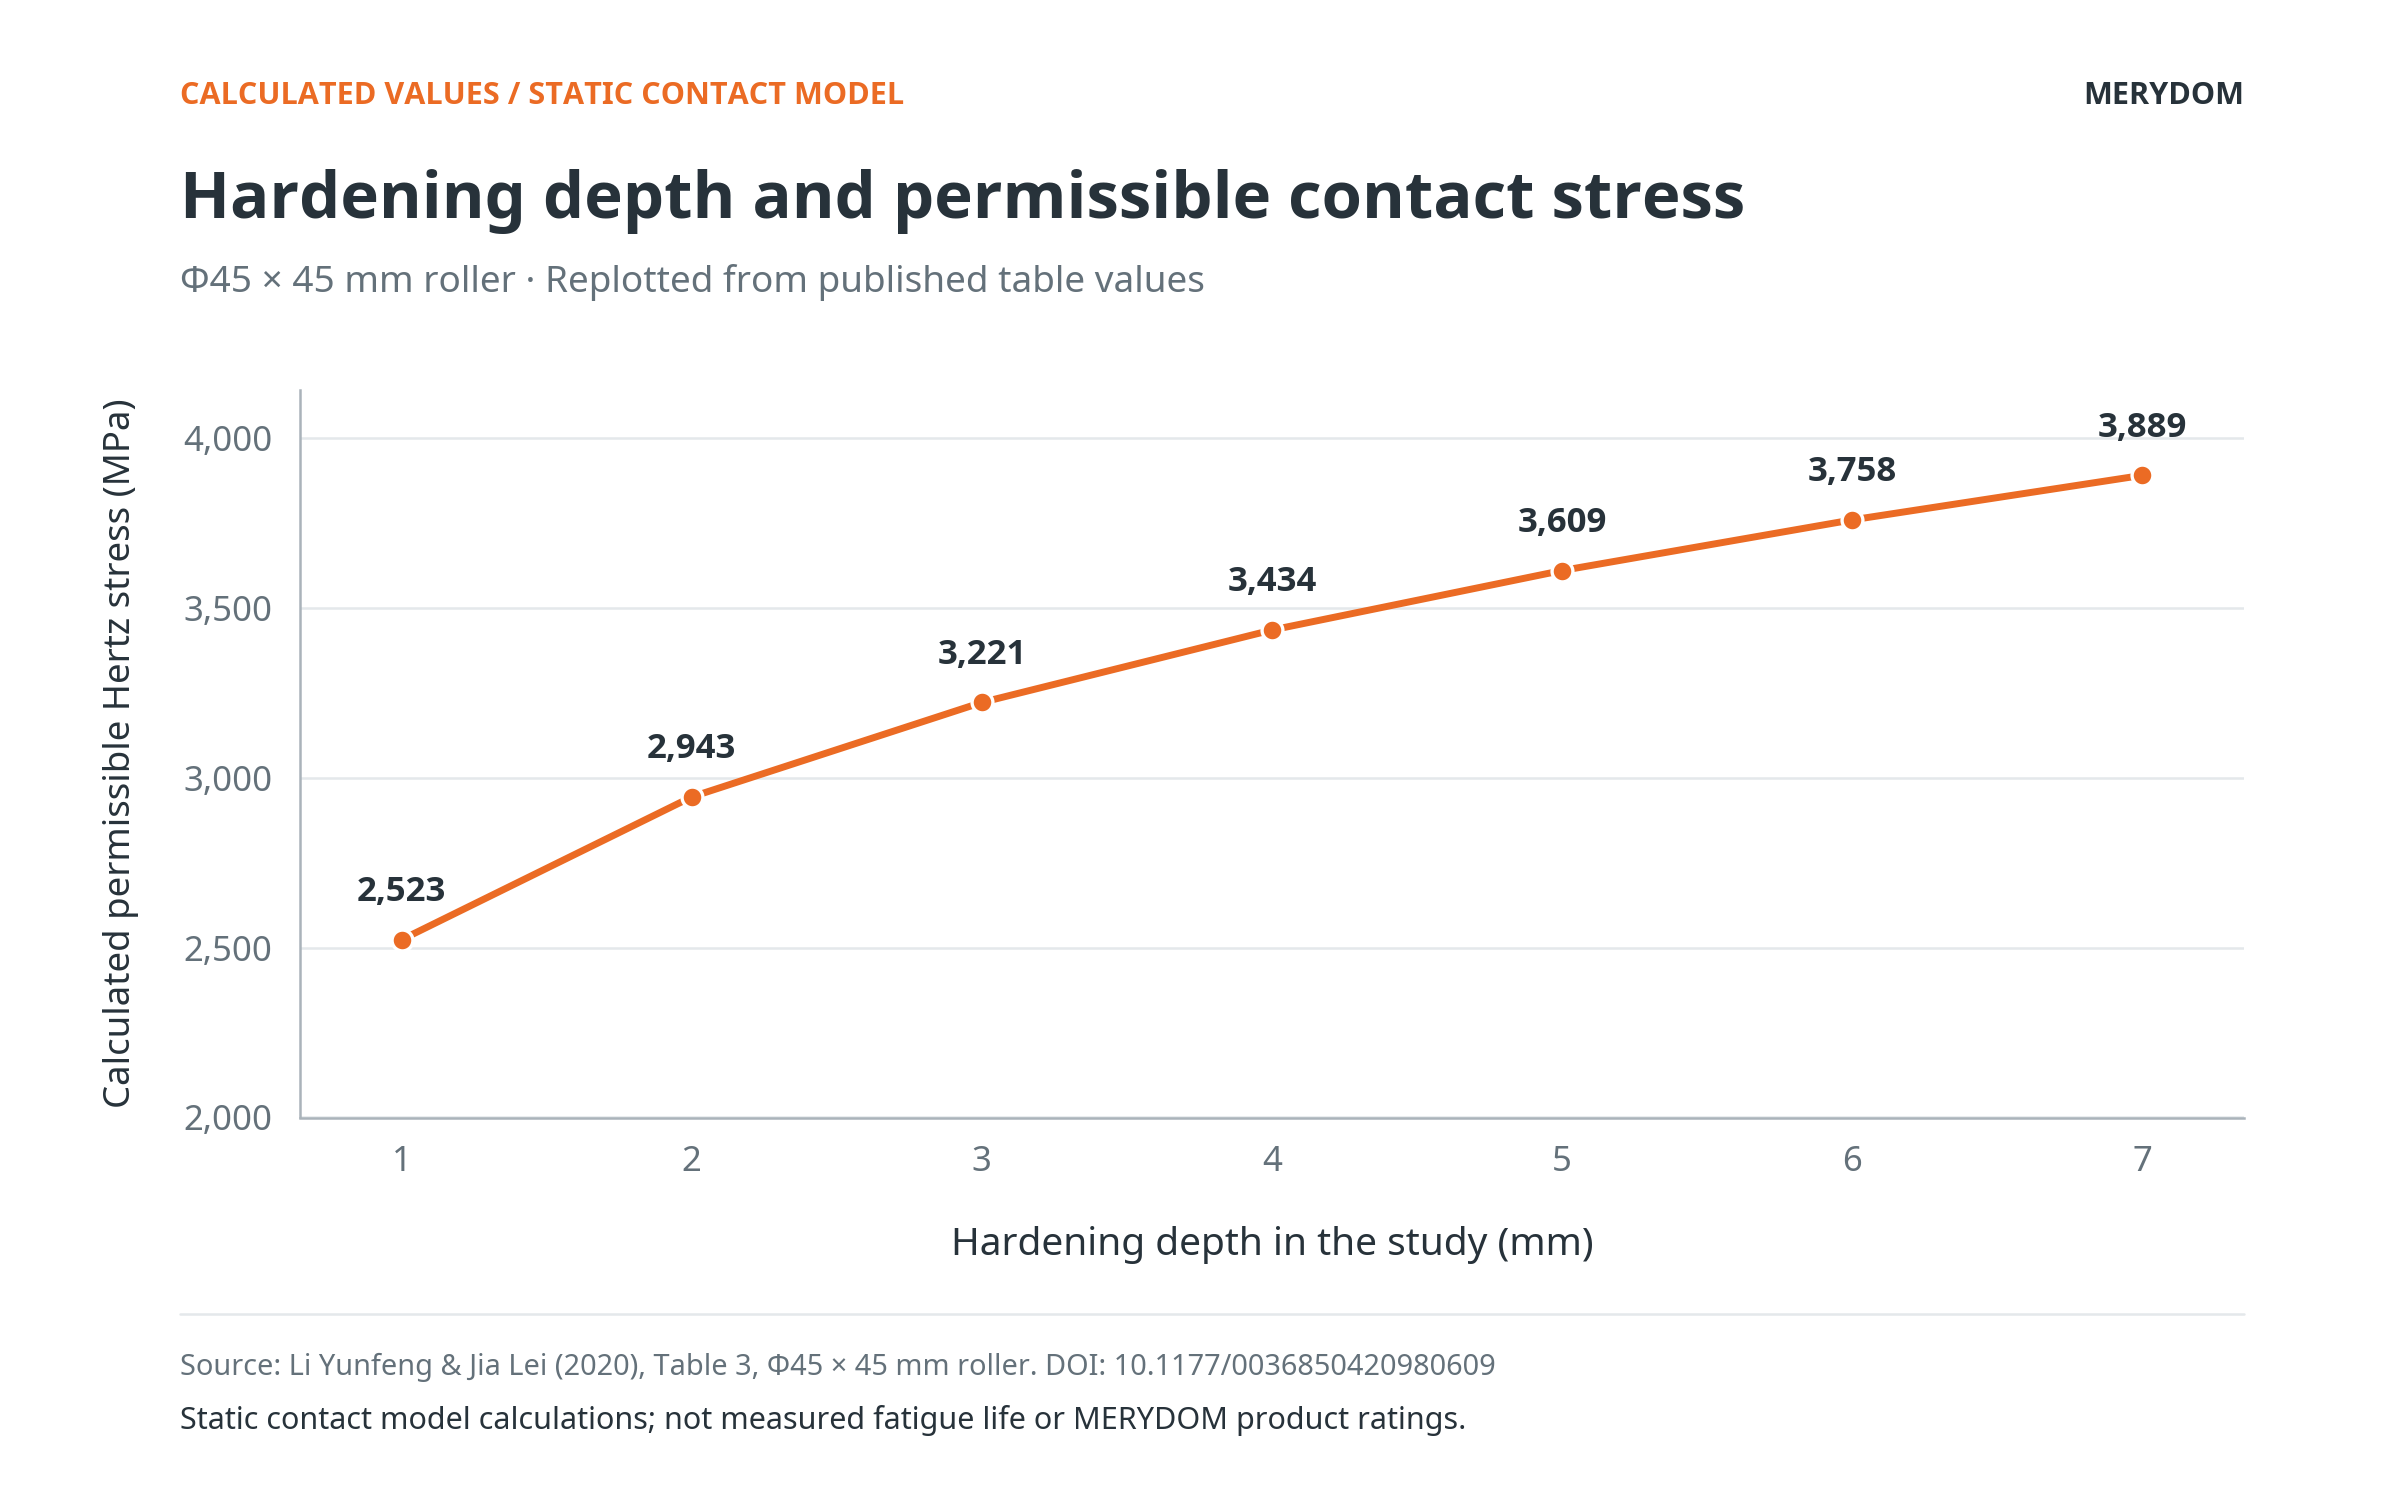
La profondità influisce sul sostegno dell'area di contatto. Queste cifre non si applicano direttamente a dimensioni, geometrie o condizioni metallurgiche diverse e non dimostrano che uno strato più profondo duri sempre di più.
Il punto critico con minore profondità
Nel 2026 An e colleghi hanno studiato una pista eolica in 42CrMo4 trattata con un doppio induttore mobile. Nel punto critico hanno rilevato 6,20 mm; l'analisi agli elementi finiti supplementare ha dato 6,38 mm. Il progetto richiedeva 6 mm e la soglia di studio era 550 HV. Occorre controllare il minimo sul profilo pertinente, oltre al punto più profondo. Requisito e soglia valgono per quel caso. [7]
Condizioni da controllare
Bobina, apporto energetico, movimento e raffreddamento devono essere coordinati. Raggi di gola o sezioni diverse possono dare distribuzioni diverse. Rothe Erde associa il progetto della bobina al tipo di ralla e alla dimensione degli elementi volventi. [5]
| Controllo | Scopo |
|---|---|
| Materiale e stato iniziale | Allineare composizione, cuore e microstruttura al processo qualificato. |
| Forma e distanza della bobina | Controllare accoppiamento e copertura del profilo portante. |
| Potenza e scansione | Ottenere il ciclo termico senza surriscaldamenti locali. |
| Erogazione del refrigerante | Raffreddare uniformemente l'area trattata. |
| Rinvenimento e finitura | Rispettare durezza, geometria e profondità residua richieste. |
Asportare materiale modifica la distanza tra superficie e soglia di durezza. Il disegno deve stabilire se la profondità vale prima o dopo finitura. Un requisito sulla pista finita va dimostrato sul pezzo nello stato finale.
Inizio e fine della scansione
Alcuni cicli lasciano una zona tenera. Quando presente, va identificata e si devono seguire le istruzioni del costruttore. Rothe Erde indica di tenerla fuori dalla zona di carico principale quando applicabile. Esistono anche processi continui, quindi la zona tenera non è intrinseca al 42CrMo. La tempra della dentatura si specifica separatamente da quella della pista. [4,11,12]
Documenti e controlli per l'acquisto
Collegare ogni requisito a una misura o a un documento tracciabile. Concordare campionamento, limiti e documenti prima della produzione. Questa guida non indica prove obbligatorie per tutti gli ordini.
| Evidenza | Domanda |
|---|---|
| Certificato e colata | Grado e stato di fornitura sono conformi? |
| Durezza superficiale | I punti prescritti rientrano nei limiti con un metodo adeguato? |
| Profilo di durezza o prova di profondità qualificata | A quale profondità si raggiunge la soglia nel profilo critico, e come è stata verificata? |
| Ricerca delle cricche se richiesta | Si sono applicati i criteri di accettazione concordati? |
| Geometria finale e montaggio | Profilo, eccentricità o oscillazione, gioco o precarico e rotazione sono conformi al disegno? |
ISO 6508-1 e ISO 6507-1 riguardano Rockwell e Vickers. Il controllo magnetoscopico rileva discontinuità superficiali o sub-superficiali nell'acciaio ferromagnetico; ISO 9934-1 definisce i principi generali, non i limiti di accettazione del prodotto. [13]
Il profilo in sezione richiede una prova distruttiva. Concordare il campionamento e verificare rappresentatività del materiale, del ciclo termico e del collegamento tra provino e anello. Il certificato di colata non basta per controllare la pista finita.
MERYDOM indica 55–62 HRC come riferimento. Il progetto e i requisiti approvati definiscono la specifica finale. Consultare il sistema qualità, le capacità di controllo e la guida a durezza e profondità efficace. [14]
Domande frequenti
È la stessa cosa della cementazione?
La tempra a induzione modifica localmente la microstruttura. La cementazione aggiunge carbonio prima della tempra. Lo strato indurito del 42CrMo si forma nel materiale.
Un HRC più alto è sempre migliore?
Servono durezza prescritta, profondità adeguata, cuore idoneo e microstruttura sana. Un valore elevato da solo non dimostra durata superiore né minore rischio di cricche.
Bastano 3–4 mm per ogni ralla?
Non esiste un valore universale. Valutare geometria, carichi di contatto, materiale, finitura e definizione della misura.
Il 42CrMo4 può sostituire il 42CrMo?
Occorrono verifica della specifica del materiale e approvazione progettuale. Gradi affini possono avere limiti di composizione, proprietà e stato di fornitura differenti.
La tempra protegge dalla corrosione?
Lubrificazione, tenute e protezione delle superfici esposte si definiscono separatamente.
Specificare l'intera pista temprata
Indicare grado d'acciaio, stato del cuore, durezza superficiale, profondità minima, criterio, posizioni critiche e prove. In questo modo ufficio tecnico e acquisti possono valutare l'offerta e la conformità della ralla finita.
Per le ralle su misura, inviate disegno e carichi a MERYDOM. Includete elementi volventi, ciclo di lavoro, ambiente e norme di controllo obbligatorie per valutare insieme acciaio, trattamento e documentazione.
Riferimenti
- National standards information service, China (2015). GB/T 3077-2015 — Alloy structure steels. Official standard record; current status checked 2026-11-17.
- He, P.; Ding, Y.; Jiang, S.; Zhang, H.; Shen, T.; Wang, Y. (2023). Process Parameters Analysis of Laser Phase Transformation Hardening on the Raceway Surface of Shield Main Bearing. Photonics 10(3), 287. DOI: 10.3390/photonics10030287. Table 1.
- Ovako Steel Navigator (Updated 2026-11-02). 42CrMo4 material data sheet. General information; heat treatment recommendations.
- SKF (Undated catalogue). Slewing bearings. Printed pp. 57 and 89, Material.
- thyssenkrupp rothe erde (Undated technical page). Tempra della pista di rotolamento. Technical basics.
- Li Yunfeng; Jia Lei (2020). Determination of permissible contact stress of case hardened raceway of roller slewing bearing. Science Progress 103(4). DOI: 10.1177/0036850420980609. Table 3; Experimental verification.
- An, Y.-J.; Hong, J.-P.; Jin, H.-S.; Kim, M.-G.; Shin, S.-H.; Kang, J.-H. (2026). Prediction of Induction Hardening Depth of Wind Turbine Slewing Bearing with Magnetic Flux Concentrators. Metals 16(8), 868. DOI: 10.3390/met16080868. Sections 2–4; Table 13.
- International Organization for Standardization (2026, second edition). ISO 18203:2026 — Steel — Determination of the thickness of surface-hardened layers. Official status and scope.
- Areitioaurtena, M.; Segurajauregi, U.; Fisk, M.; Cabello, M. J.; Ukar, E. (2022). Influence of induction hardening residual stresses on rolling contact fatigue lifetime. International Journal of Fatigue 159, 106781. DOI: 10.1016/j.ijfatigue.2022.106781. Experimental method; discussion and conclusions. Open full text.
- Friederici, V.; Schumacher, J.; Clausen, B. (2021). Influence of local differences in microstructure and hardness on the fatigue behaviour of a slewing bearing steel. Procedia Structural Integrity 31, 8–14. DOI: 10.1016/j.prostr.2021.03.003. Printed pp. 10–14. Open full text.
- thyssenkrupp rothe erde (Undated technical page). Installation, lubrication, maintenance. Hardness gap.
- thyssenkrupp rothe erde (Undated technical page). How we increase the hardness of our slewing bearings. Coordinated multiple-inductor hardening process.
- International Organization for Standardization (2023 / 2016). Hardness and magnetic particle testing methods. Official scope statements. ISO 6508-1:2023 — Rockwell test method. ISO 6507-1:2023 — Vickers test method. ISO 9934-1:2016 — Magnetic particle testing principles.
- MERYDOM (Accessed 2026-11-17). Sistema di controllo qualità per cuscinetti di rotazione personalizzati. Raw Material Quality Control; Raceway induction hardening reference; inspection capability. Capacità di ispezione e collaudo.
